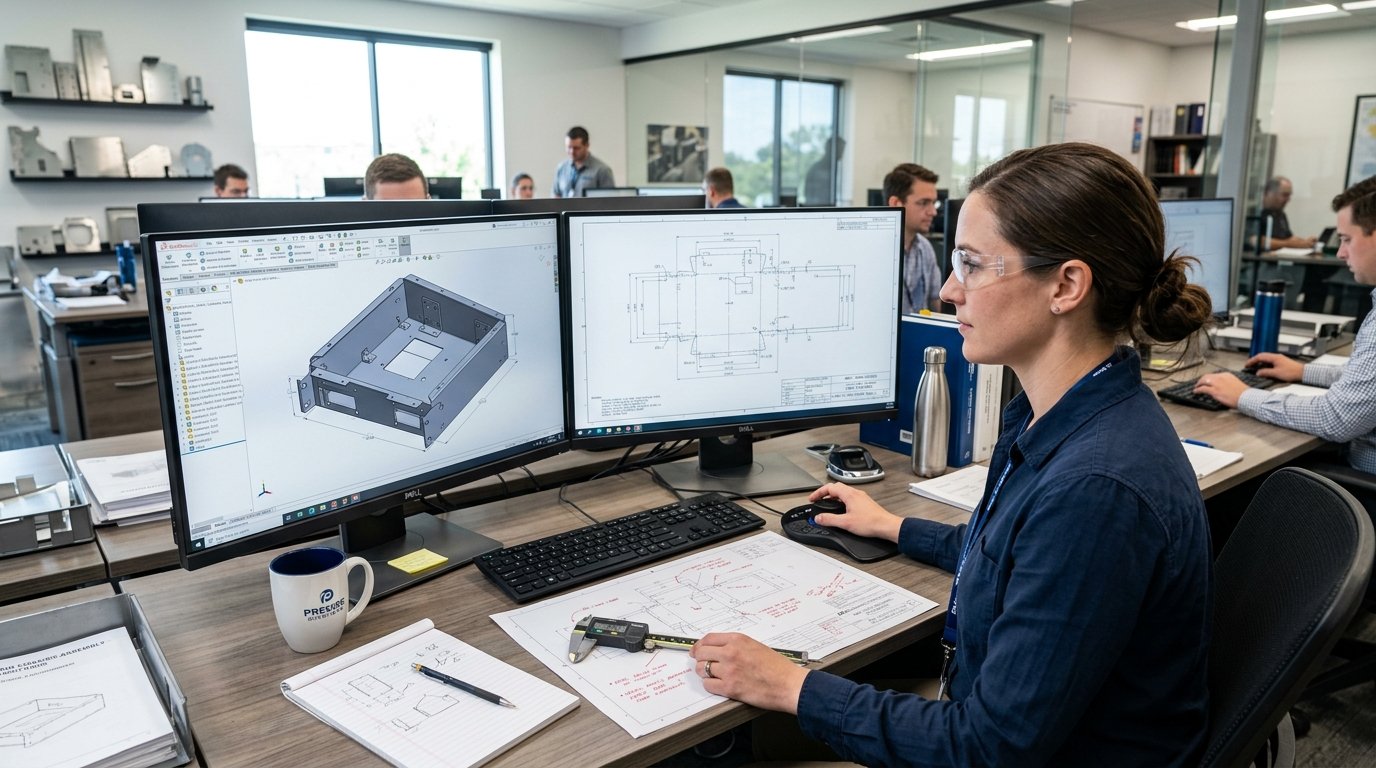
 01 · CAO 3D & BE
Bureau d'études
Modélisation SolidWorks, calcul des développés FAO et optimisation du ratio rigidité/poids.
VUE 01Tôlerie fine & Co-conception inox
Bureau d’études intégré et atelier de fabrication sur le même site à Ouarville (28). Nous co-concevons, prototypons et produisons en série vos ensembles inox sous traçabilité matière totale.
Co-conception BE ·Découpe laser ·Pliage CN ·Soudure TIG ·Passivation ·Série & Prototype
PCM associe un bureau d'études SolidWorks et un atelier de fabrication complet à Ouarville (28). Nous ne sommes pas un simple découpeur au kilomètre : nous optimisons vos développés pour supprimer les soudures inutiles, fiabiliser le pliage et garantir une fabricabilité sans aléas.
Tous nos procédés d'atelierNos ingénieurs méthodes modélisent sous SolidWorks 3D, vérifient les pertes aux plis, suppriment les opérations superflues et optimisent les imbrications de découpe pour réduire vos coûts matières. Vous n'avez pas de plan CAO ? Un croquis coté, une photo de l'existant ou un cahier des charges fonctionnel suffit pour démarrer.
Posez vos questions de faisabilité outillage, de tolérances ou de choix de nuance avant même de finaliser votre consultation.
01 · CAO 3D & BE
Modélisation SolidWorks, calcul des développés FAO et optimisation du ratio rigidité/poids.
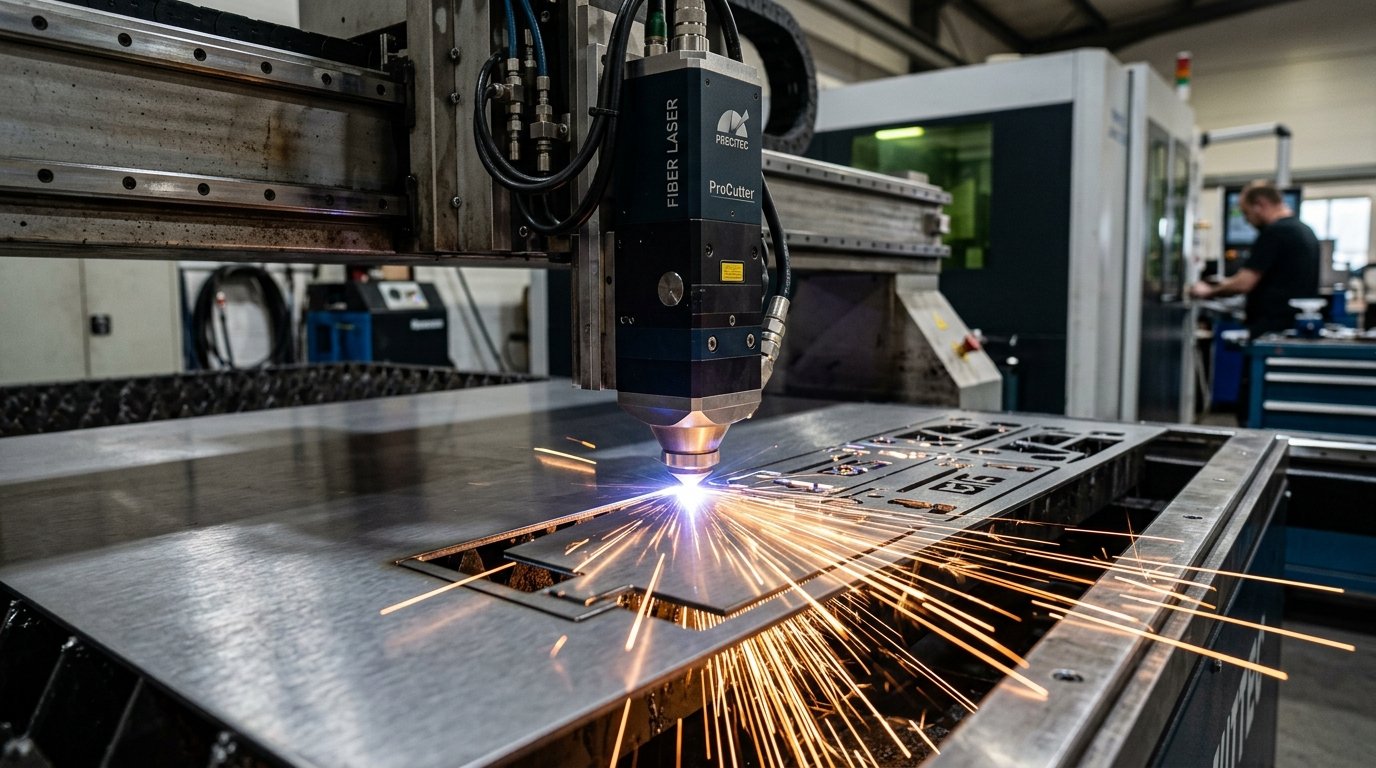 02 · LASER FIBRE
Laser LVD Fibre 4 kW, 3000×1500 mm. Découpe blanche sans bavure ni calamine de 0,8 à 10 mm.
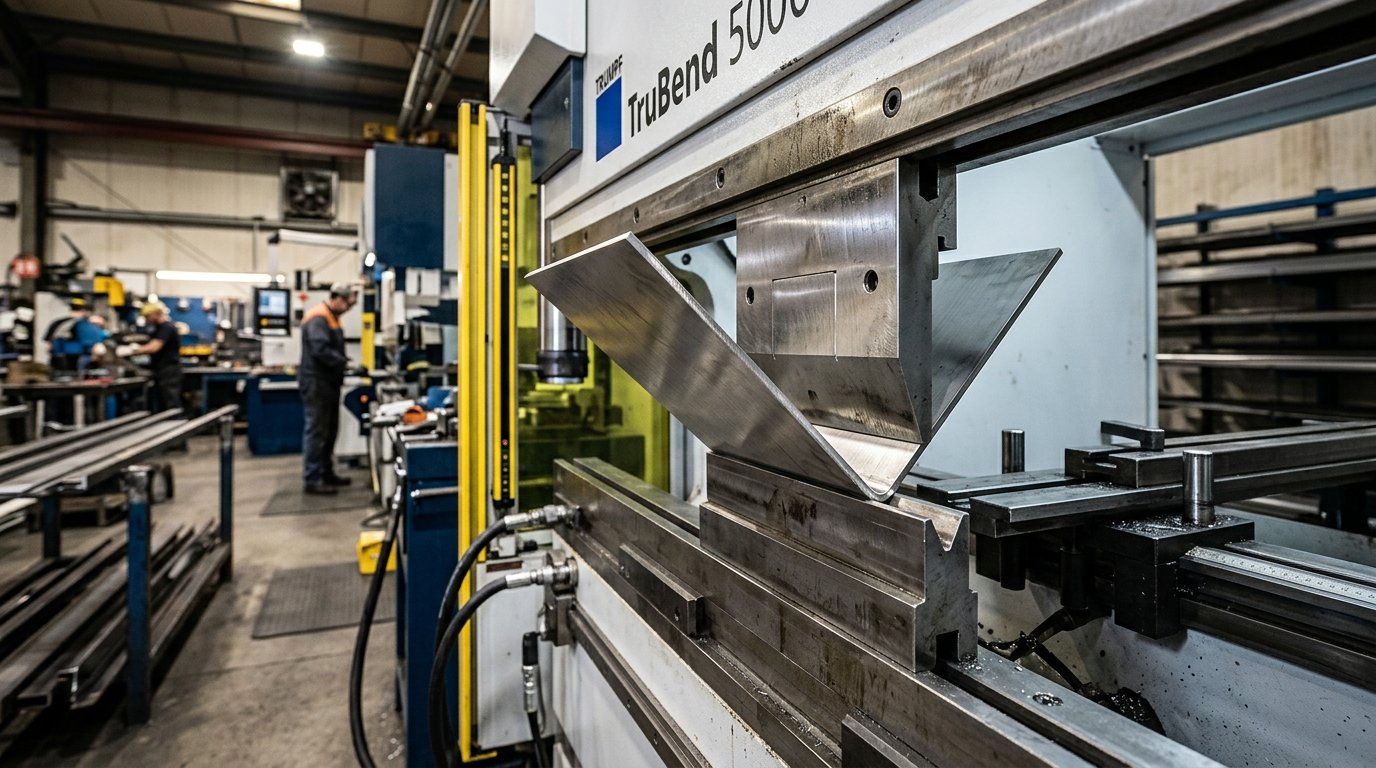 03 · PLIAGE CN
LVD 2 500 mm × 100 T, butée 6 axes. Bombage dynamique asservi et outillage protégé anti-marquage.
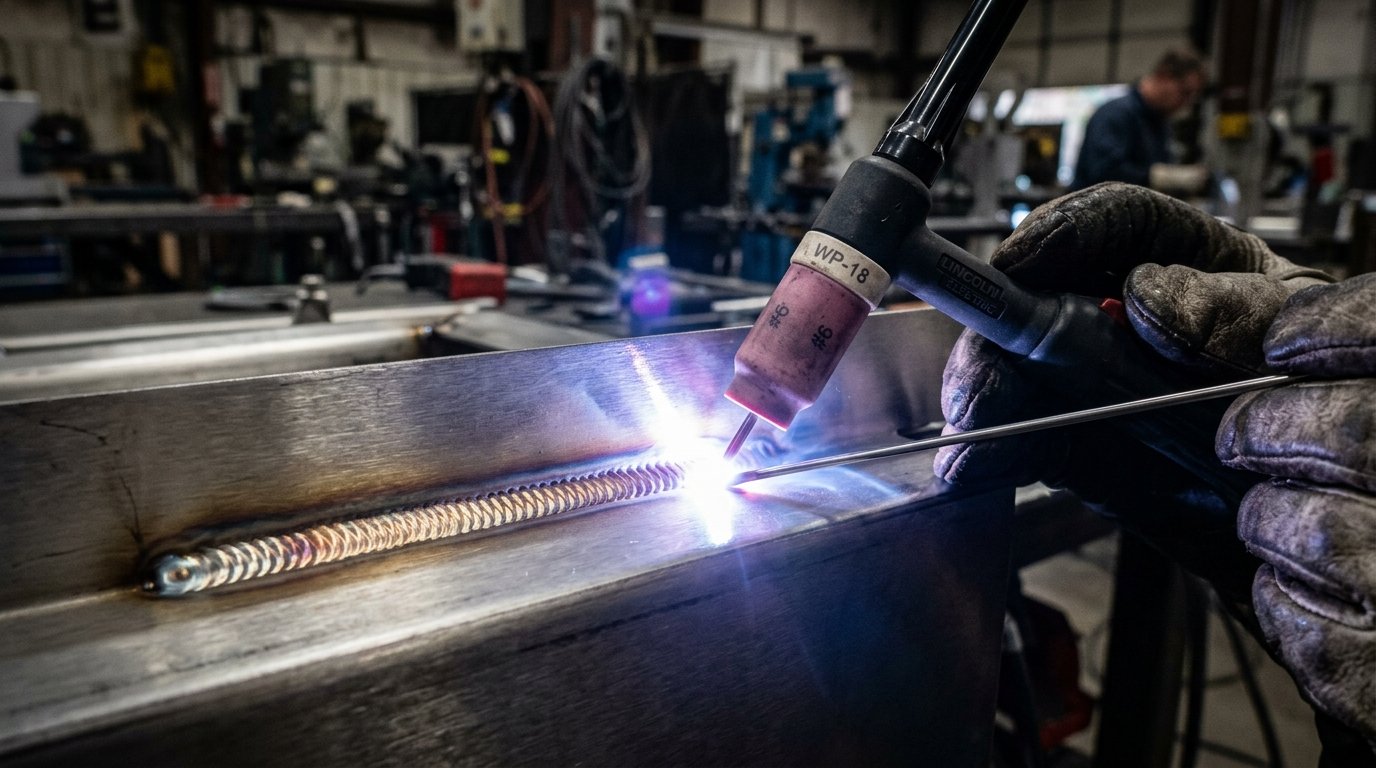 04 · TIG PULSÉ
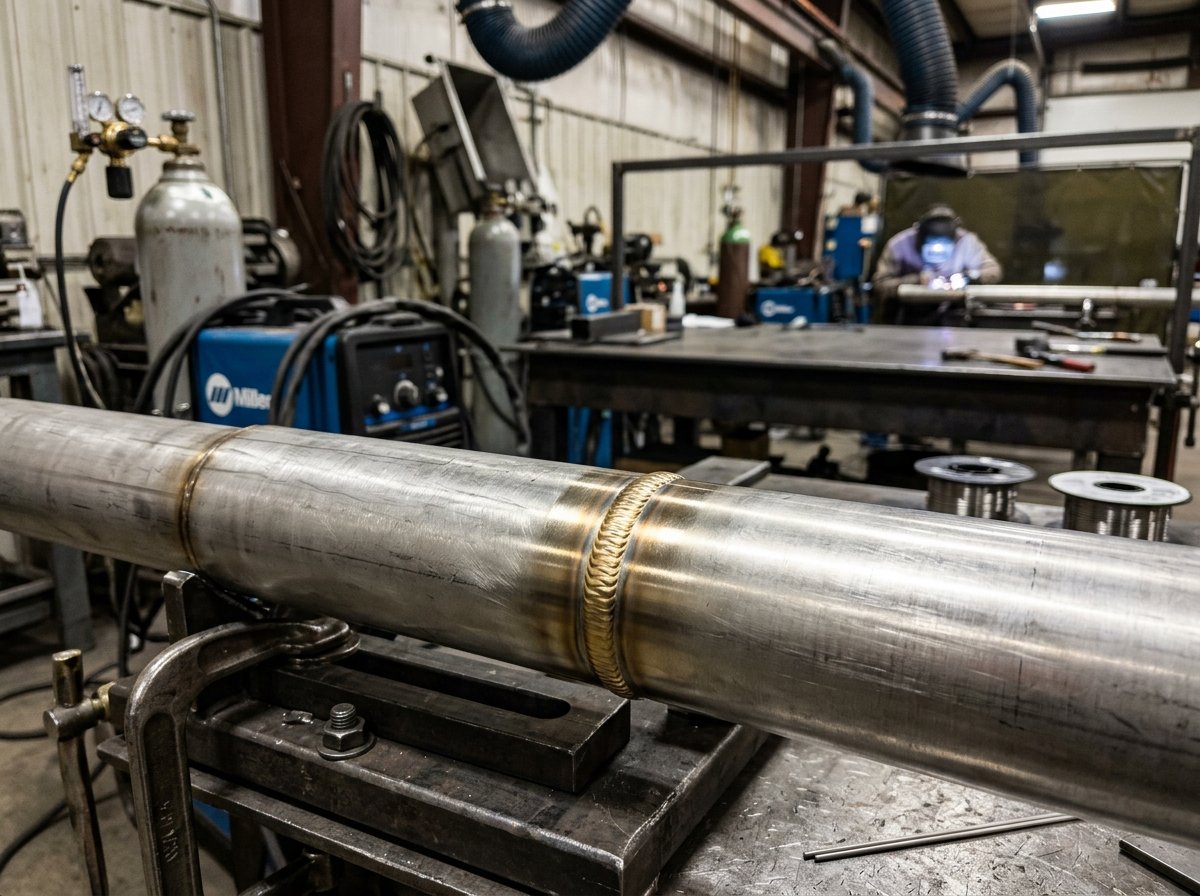
Postes Böhler, protection envers inerte, cordons étanches arasés Ra ≤ 0,4 µm et marbre de bridage.
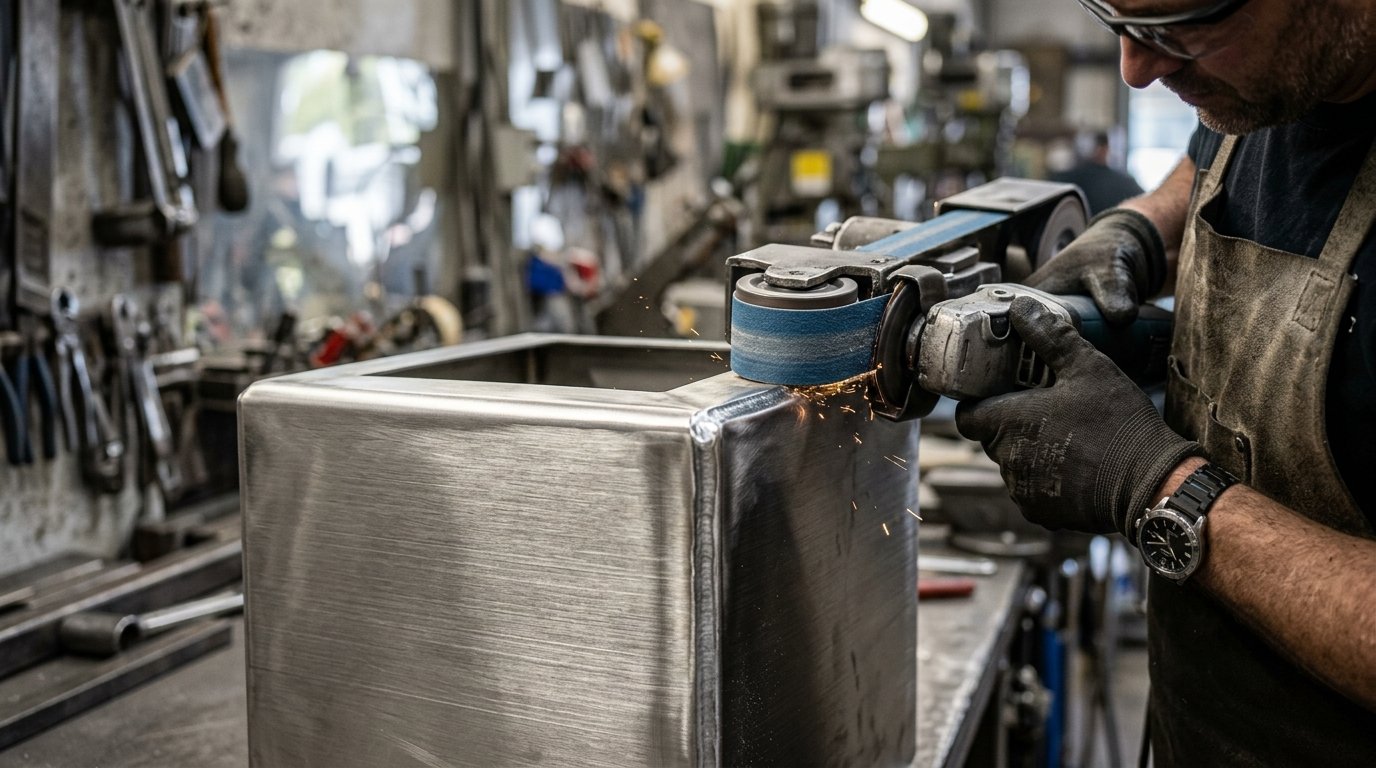 05 · PASSIVATION
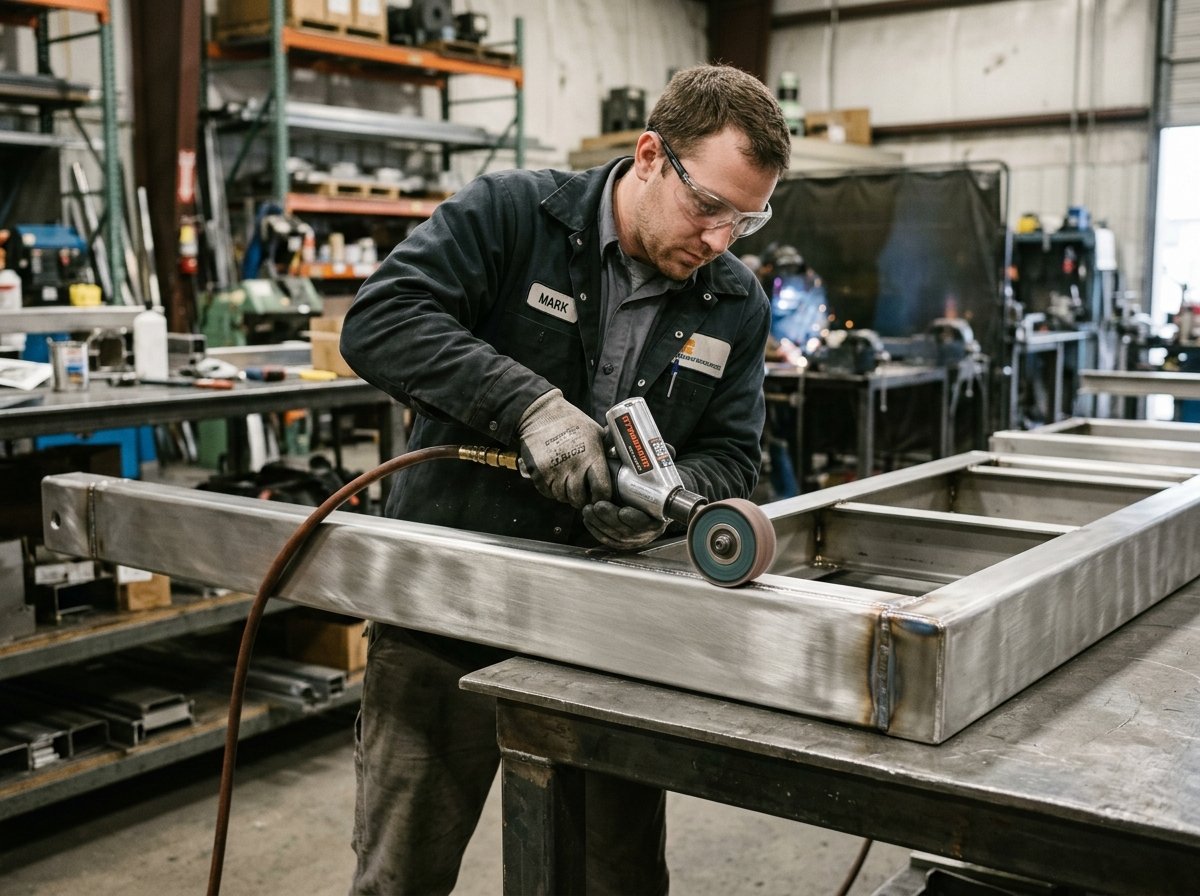
Brossage satiné grain 220, toilage de cordon et décontamination par passivation chimique certifiée.
Des équipements récents dimensionnés pour traiter vos prototypes unitaires comme vos séries industrielles cadencées avec une traçabilité rigoureuse et des tolérances d'usinage vérifiées :
Fiche complète du parc machinesAucune tôle d'acier carbone n'est découpée ni pliée dans notre atelier. Zéro risque de pollution croisée ou de piqûres de rouille induites par des particules ferreuses.
Nos chiffreurs et ingénieurs méthodes répondent sans filtre commercial du lundi au vendredi. Contact direct par téléphone au 02 37 18 01 21.
Traçabilité complète des coulées métalliques selon la norme EN 10204 3.1 pour vos audits qualité, dossiers d'ouvrages exécutés et validations pharmaceutiques.
Chaque univers métier répond à des contraintes strictes : contact stérile, désinfection agressive, milieu salle blanche ou rigidité mécanique extrême. Découvrez nos réponses par secteur :
Voir tous nos secteurs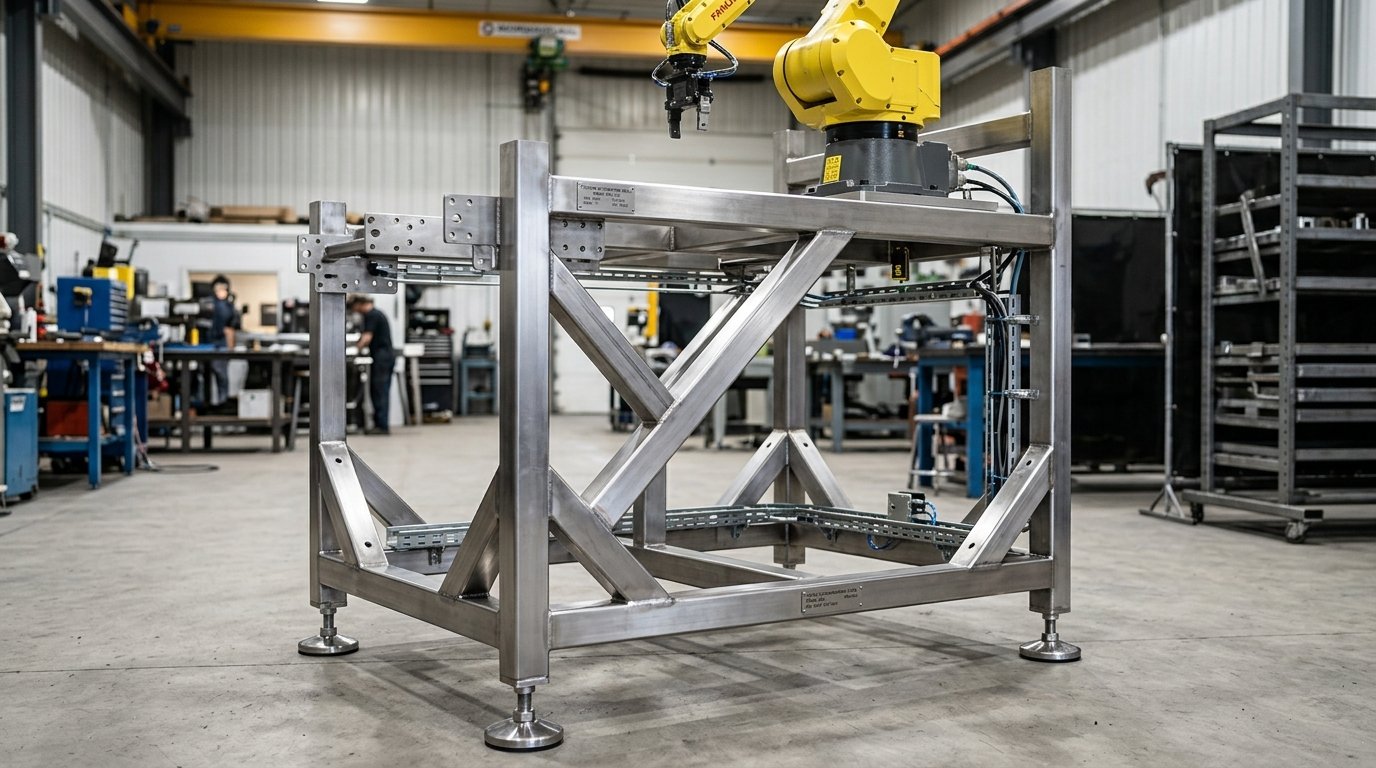 01 · MACHINE SPÉCIALE
Bâtis mécano-soudés indéformables (tubes 80×80×4 mm, planéité ±0,5 mm sur 2,5 m), carters de sécurité certifiés CE, platines de reprise usinées.
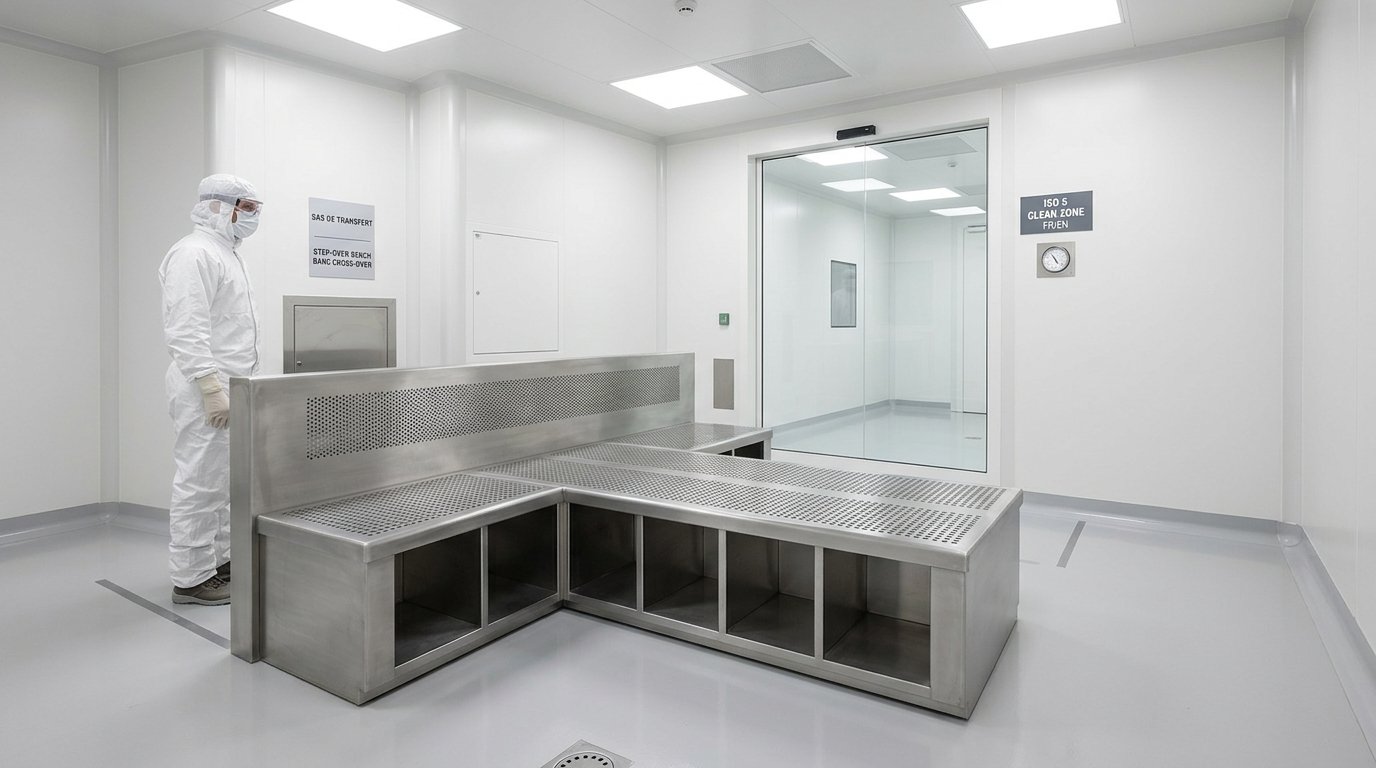 02 · PHARMACIE & SALLE BLANCHE
Mobilier pour SAS et salles blanches ISO 5 à 8, bancs cross-over perforés pour flux laminaire vertical, armoires pour toxiques, conformité BPP.
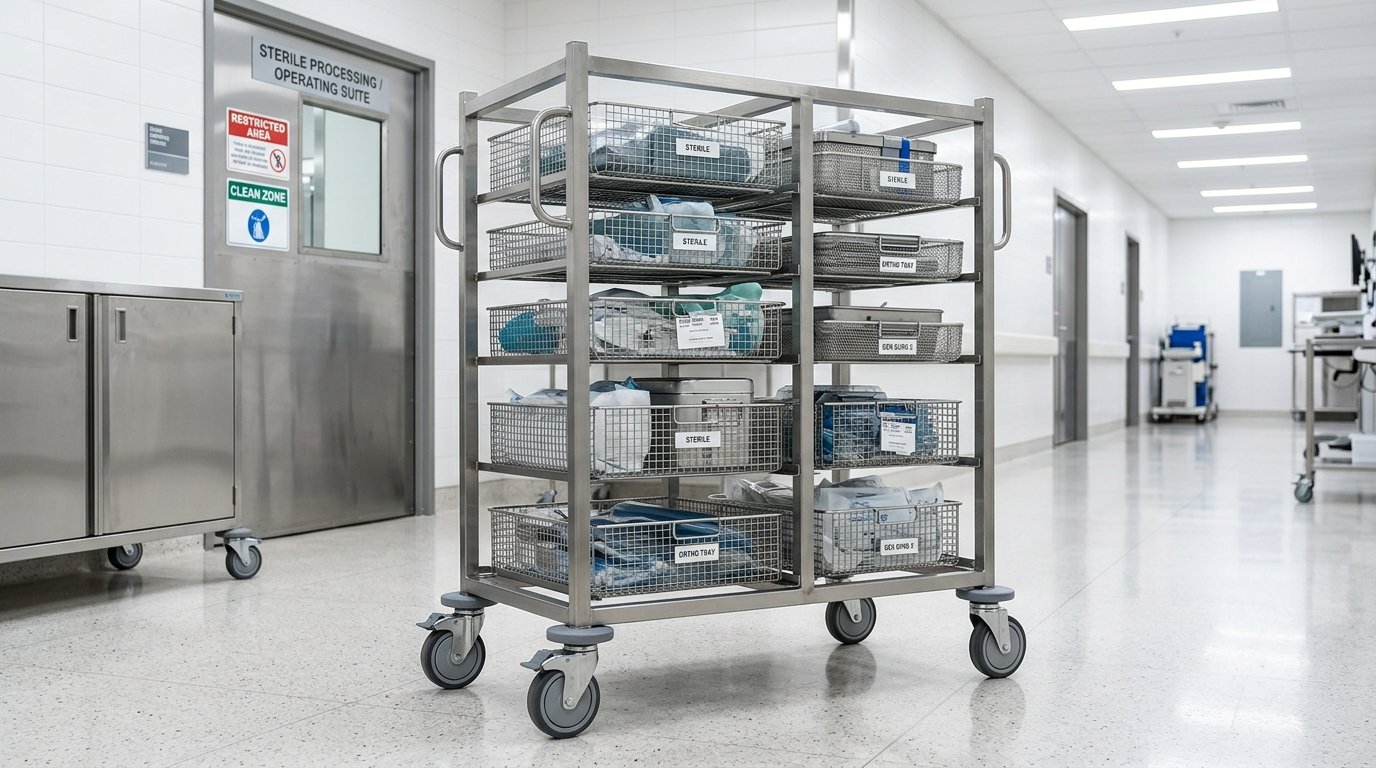 03 · SANTÉ & HÔPITAUX
Chariots de soins, navettes et conteneurs de stérilisation supportant la vapeur continue à 134°C en autoclave, dessertes et tables de bloc opératoire.
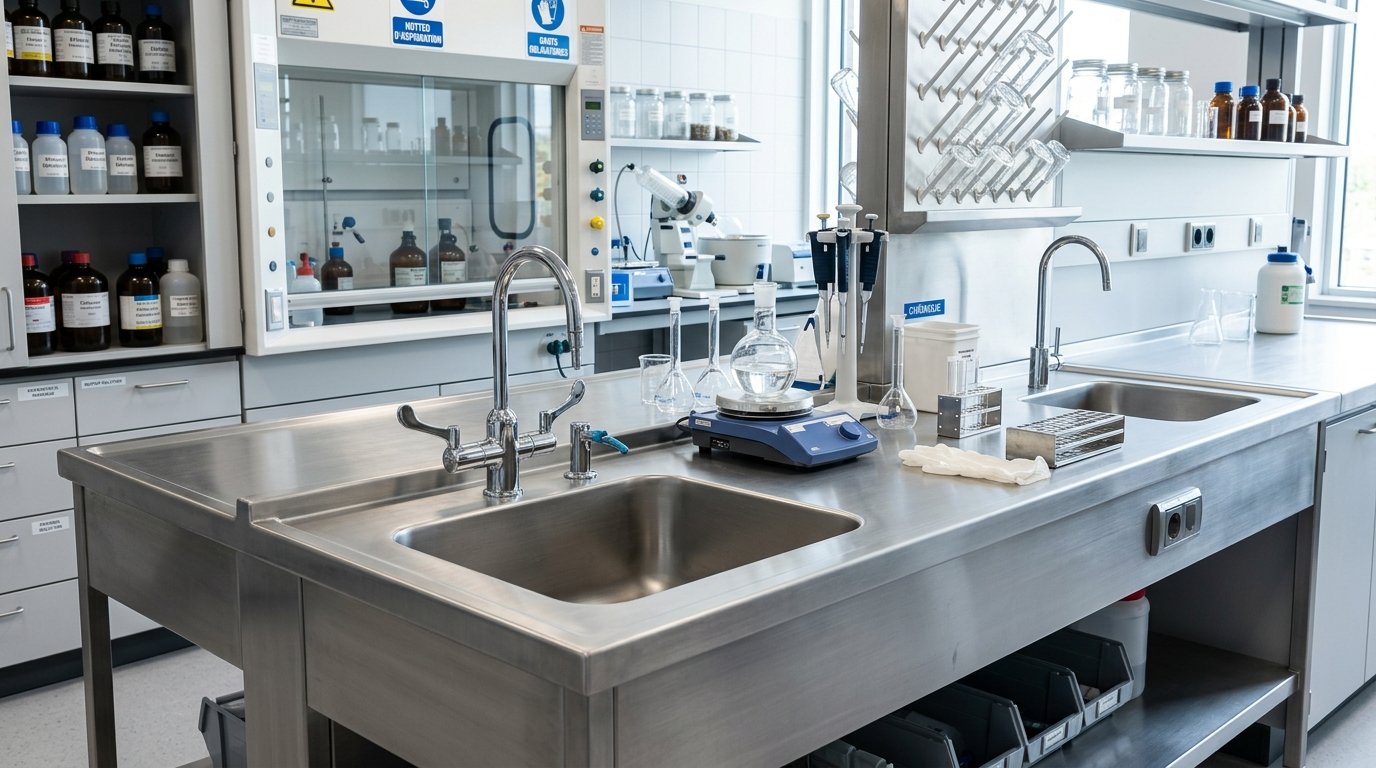 04 · LABORATOIRE & CHIMIE
Paillasses inox 316L avec profil marine périphérique anti-goutte, cuves continues soudées étanches sans joint silicone, dessertes et meubles de recherche.
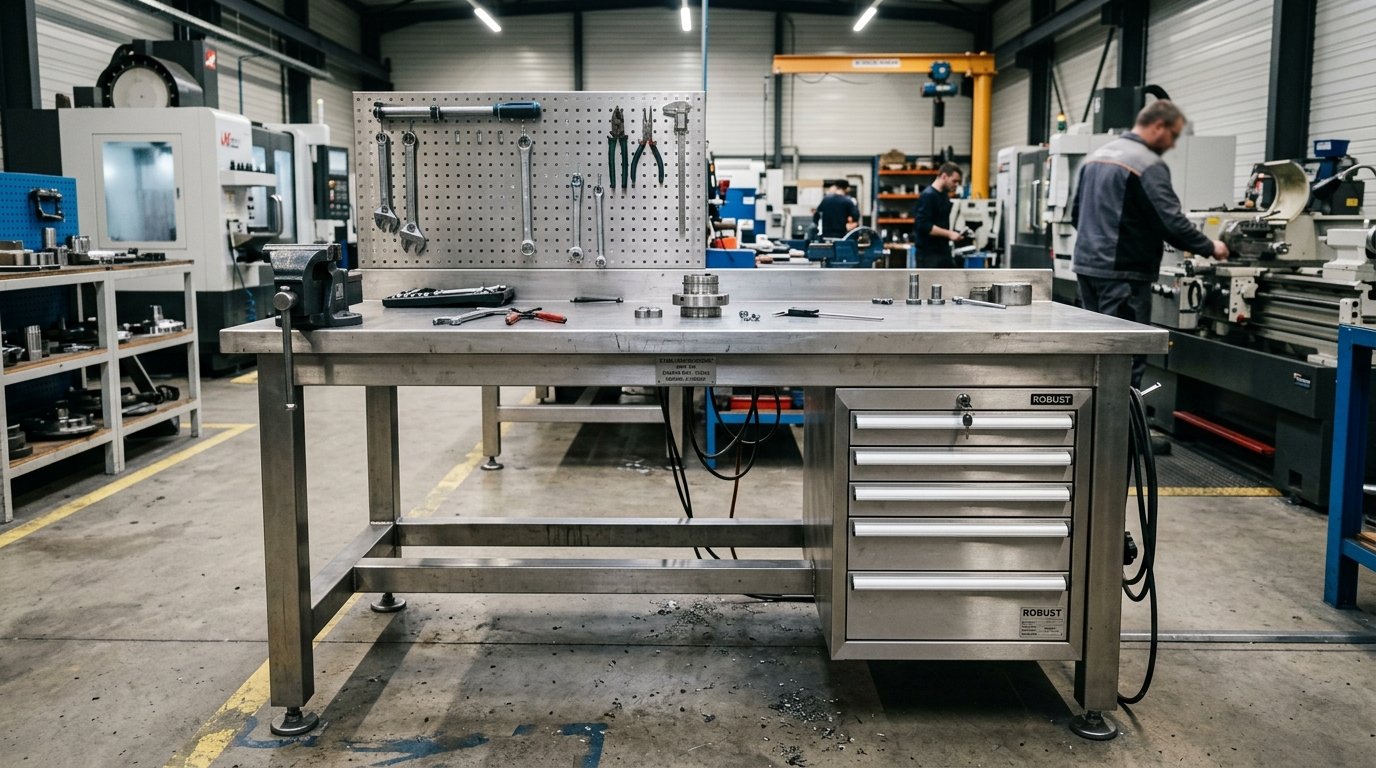 05 · INDUSTRIE & LOGISTIQUE
Établis mécano-soudés lourds supportant 1 200 à 1 500 kg de charge utile, dessertes d'atelier et servantes renforcées résistant aux chocs et huiles minérales.
Nos ingénieurs analysent vos normes sectorielles (salle propre ISO 14644, BPF, tenue mécanique, résistance aux désinfectants).
Ouvrages sur mesure conçus et façonnés à Ouarville pour des industriels, laboratoires et établissements de santé de premier ordre. Chaque réalisation répond à un cahier des charges fonctionnel précis :
Voir les 14 réalisations documentées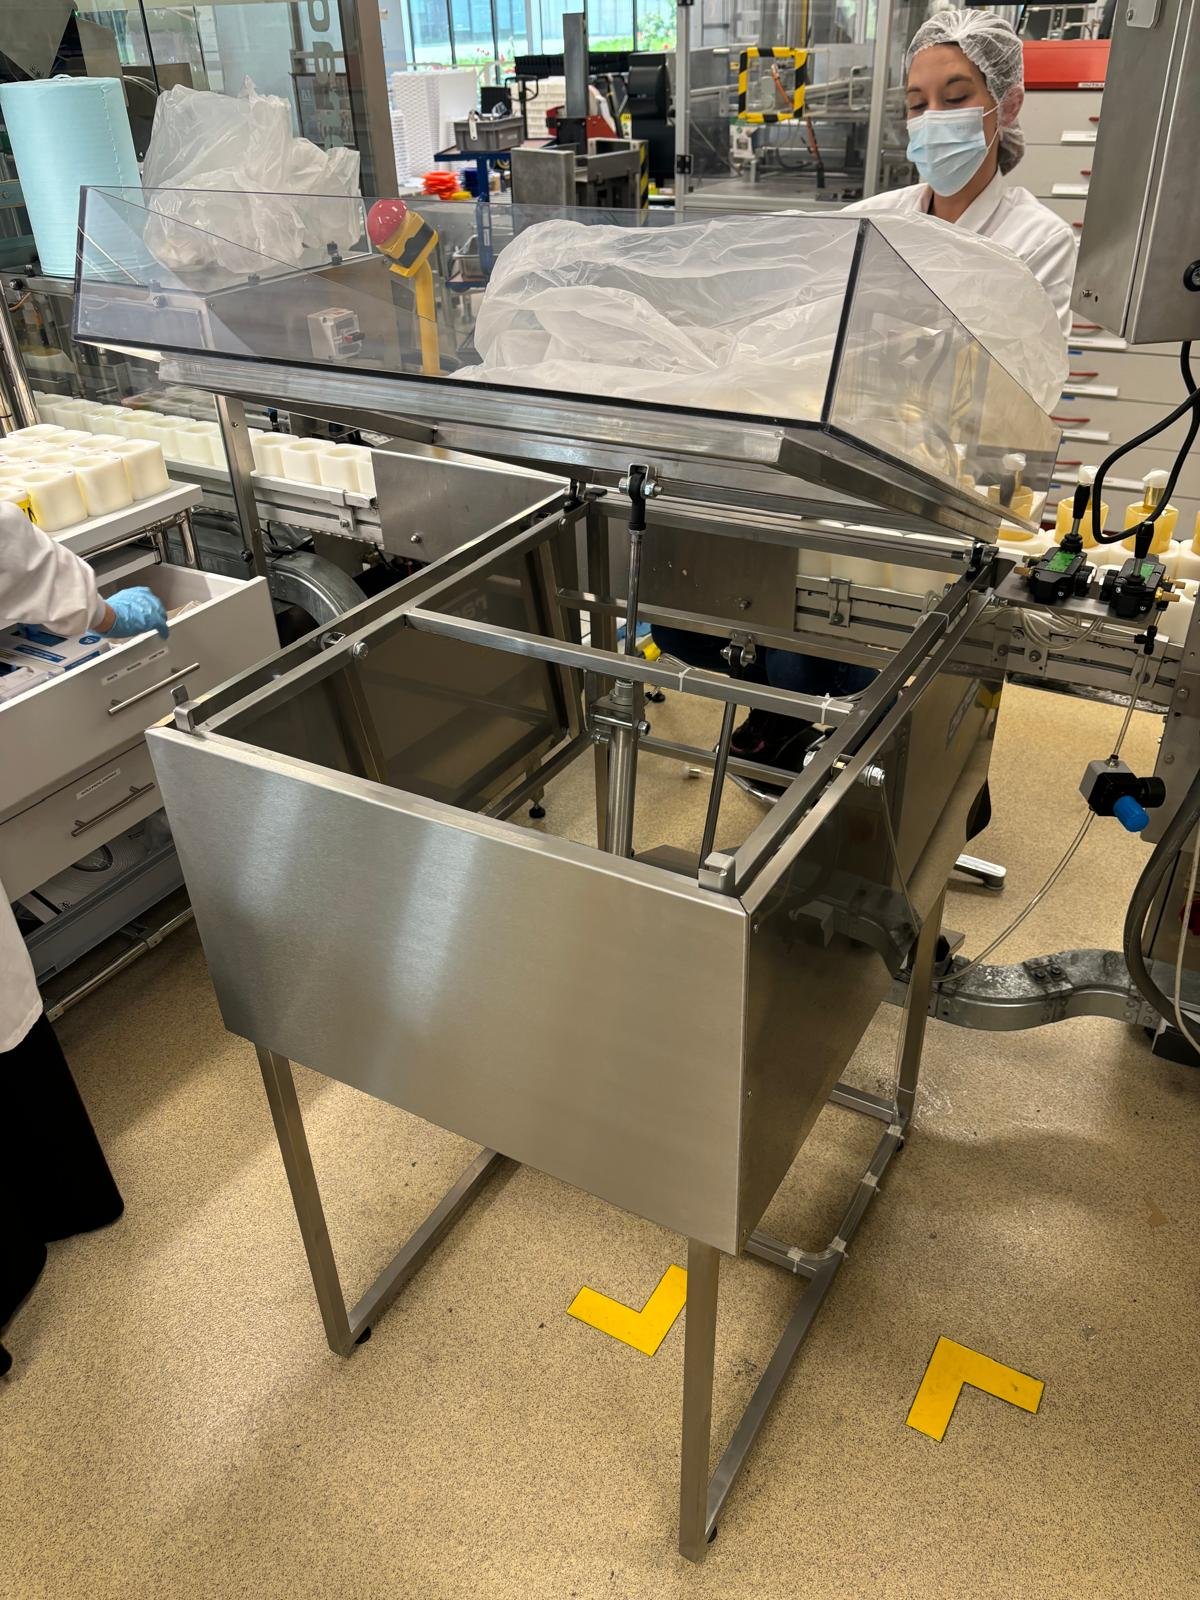 CLIENT · GUERLAIN
Plateforme s'inclinant en production pour approcher les pièces au plus près de l'opératrice, et s'abaissant à plat pour le réapprovisionnement sécurisé. Suppression des TMS et cadence d'assemblage préservée.
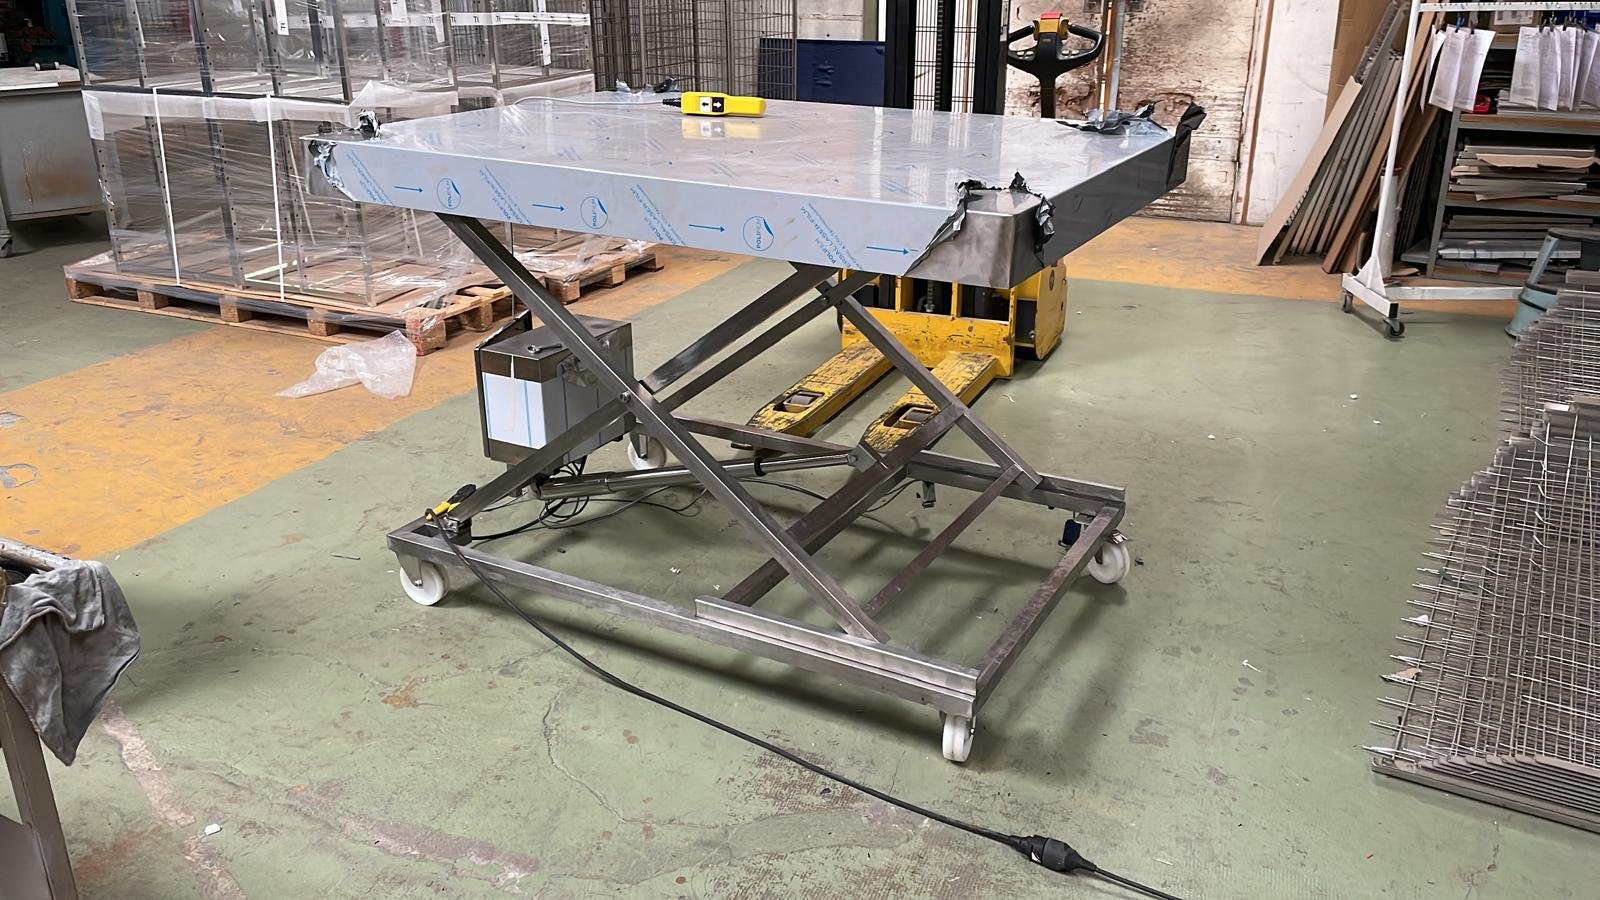 CLIENT · EUROLYO
Format 1 500 × 1 000 mm avec levée à 1,50 m pour aligner les cadres à l'entrée du lyophilisateur. Zéro composant acier ni peinture pouvant s'écailler, intégration de vérins hydrauliques inox étanches conformes BPF.
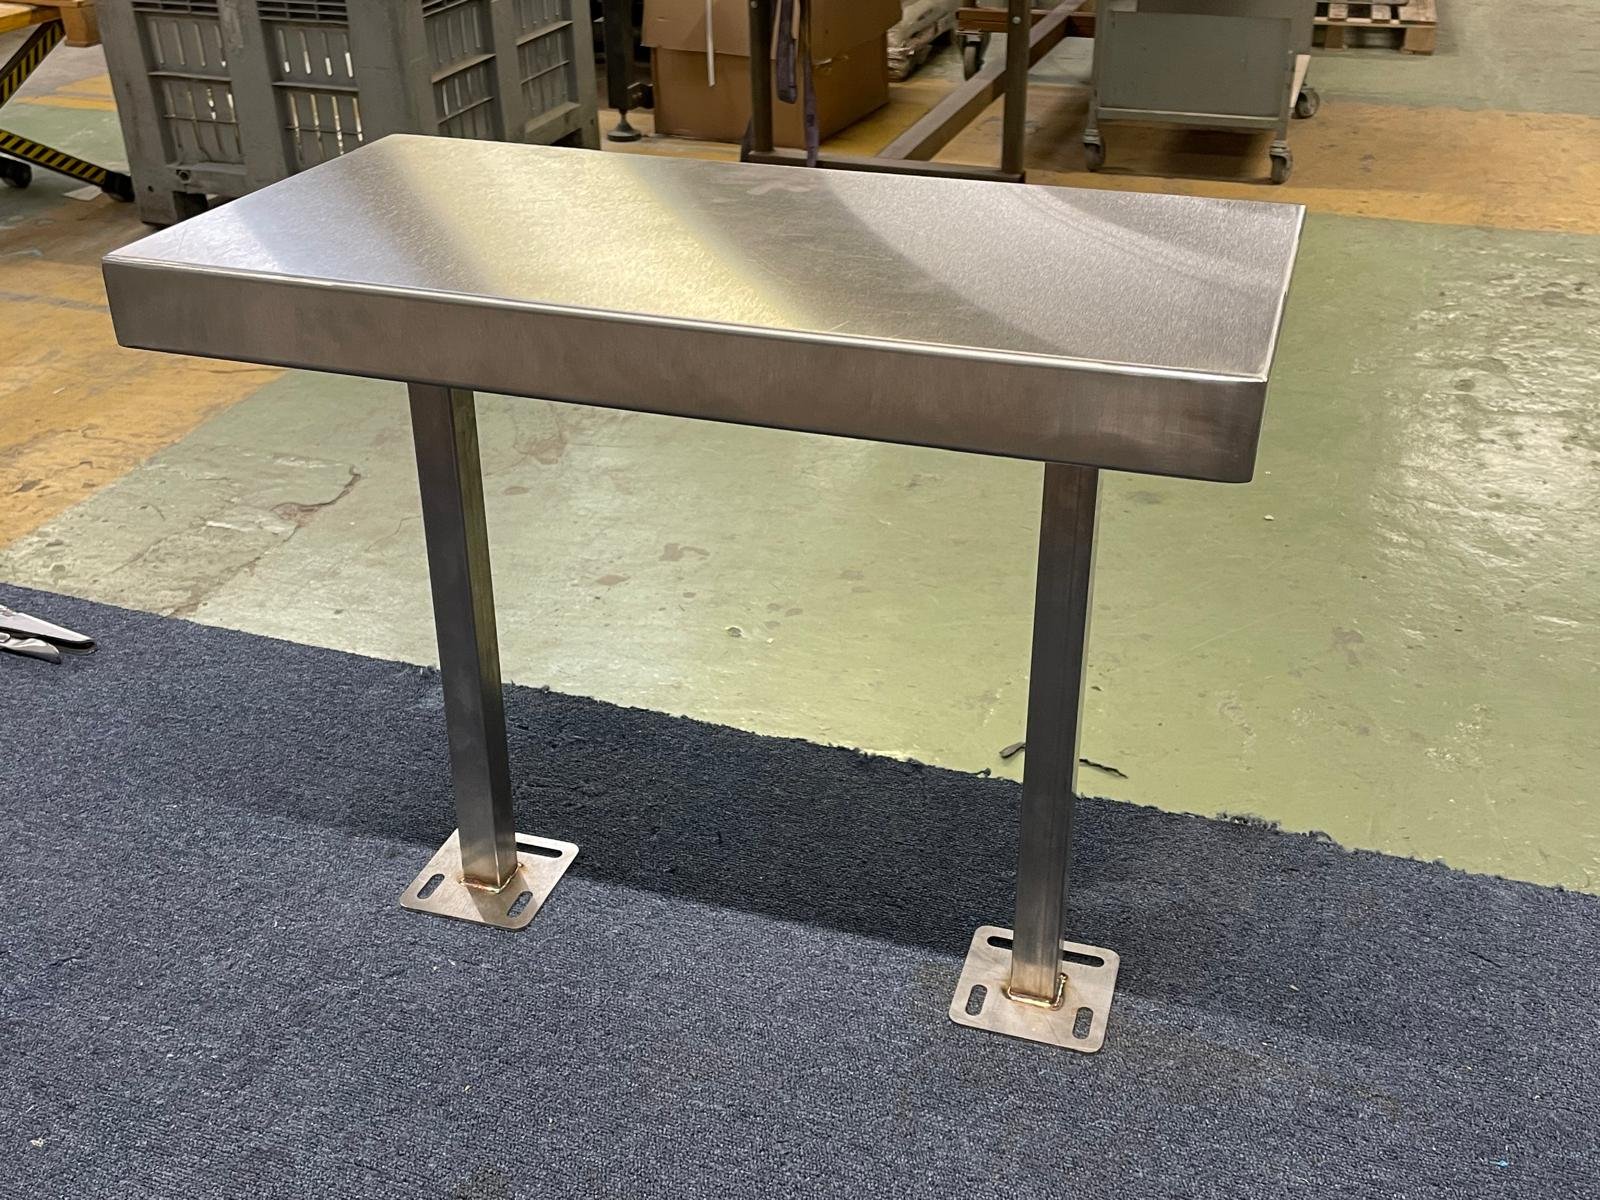 CLIENT · STMICROELECTRONICS
Piétement sur mesure spécialement développé pour s'ancrer dans les dalles ajourées sans perturber le flux d'air vertical descendant d'une salle blanche ISO 5. Finition électropolie miroir pour éliminer tout dépôt particulaire.
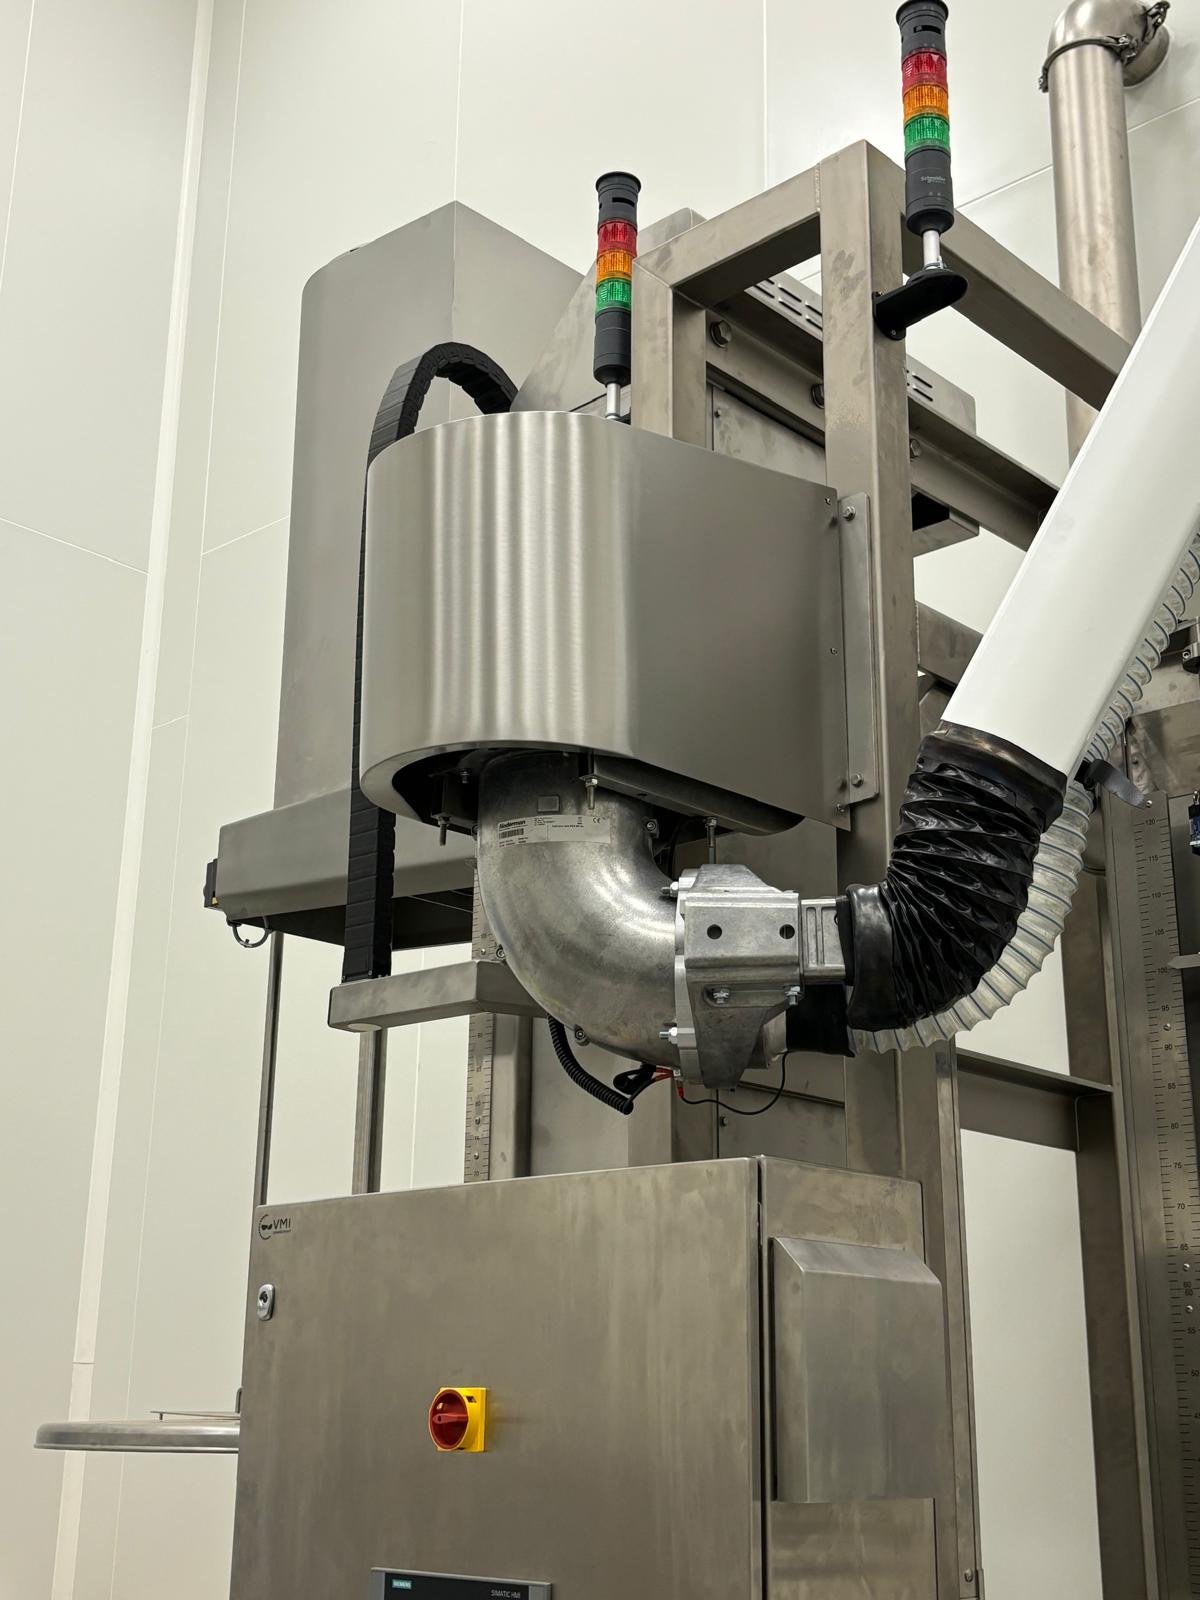 CLIENT · GUERLAIN
Protection de bras d'aspiration avec toit sanitaire facilitant le lavage et évitant les nids de poussières.
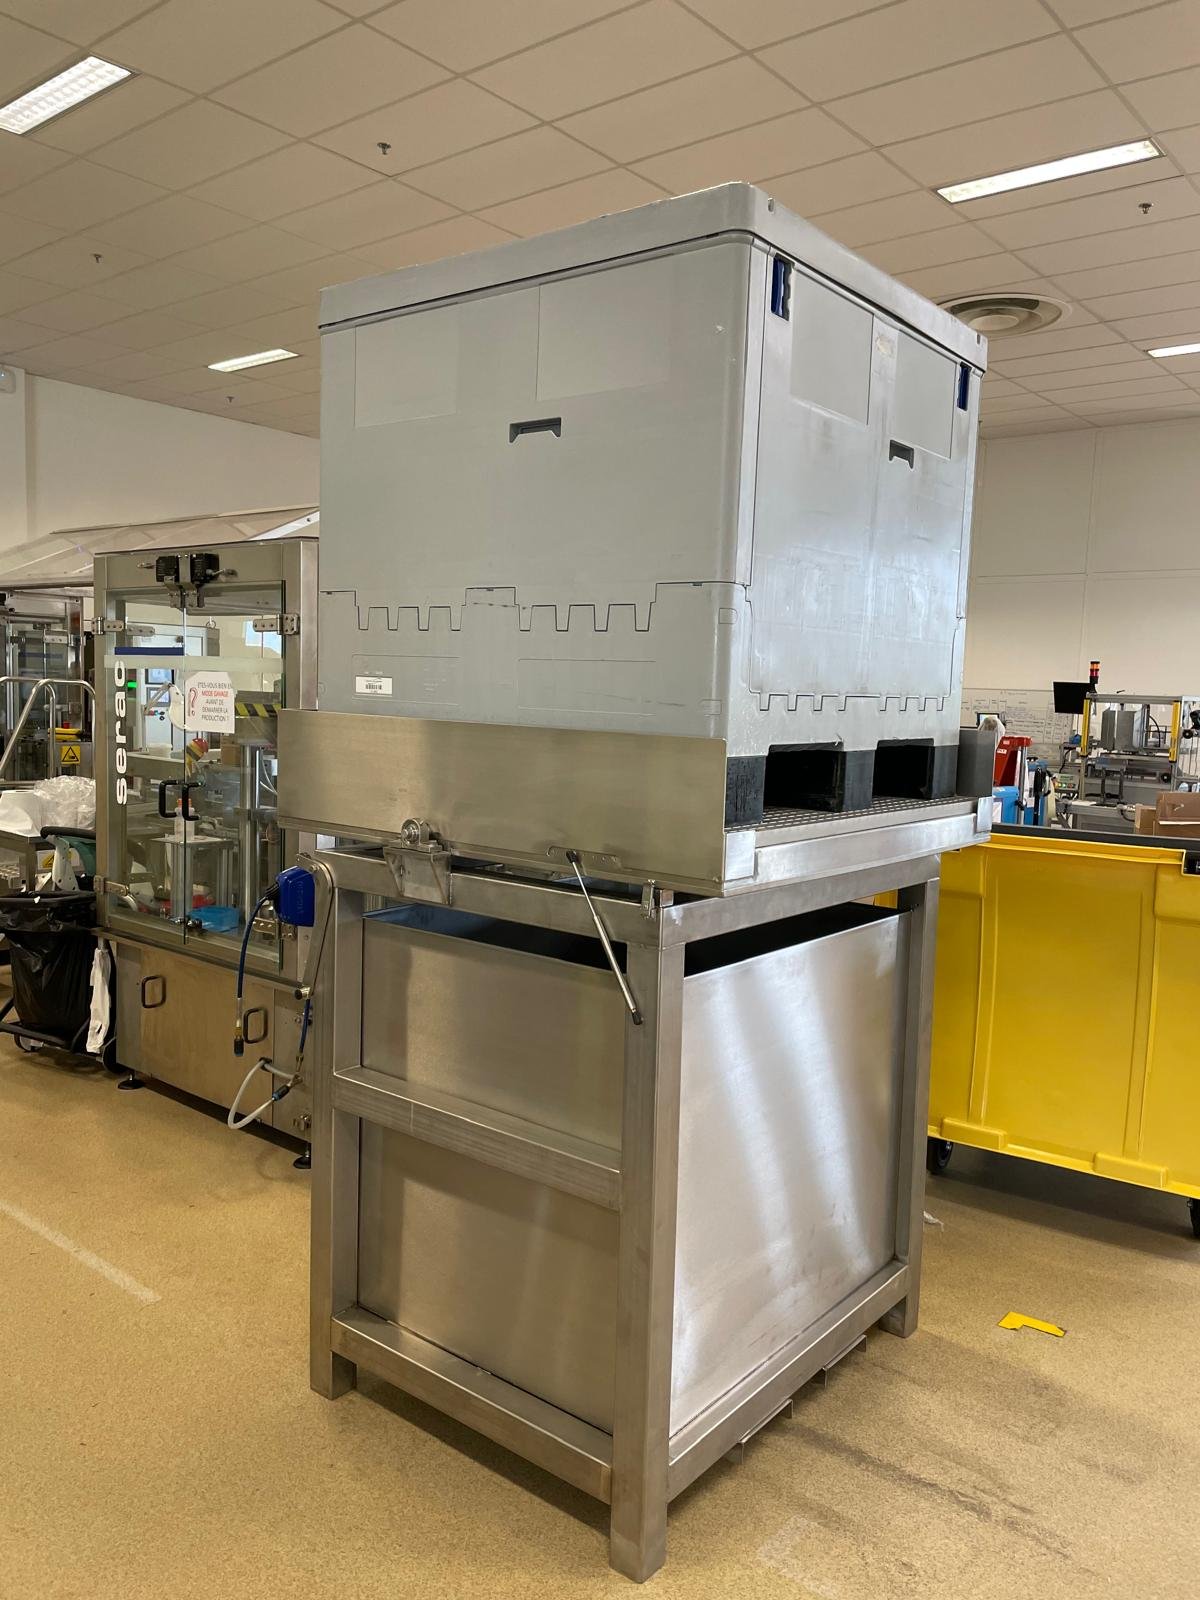 CLIENT · GUERLAIN
Inclinaison automatique mécanique en fin de contenant pour vidange gravitaire zéro résidu avec bac soudé.
SANTÉ & HÔPITAUX
Chariot de transfert pour conteneurs chirurgicaux en autoclave vapeur. Électropolissage et tenue à 134°C.
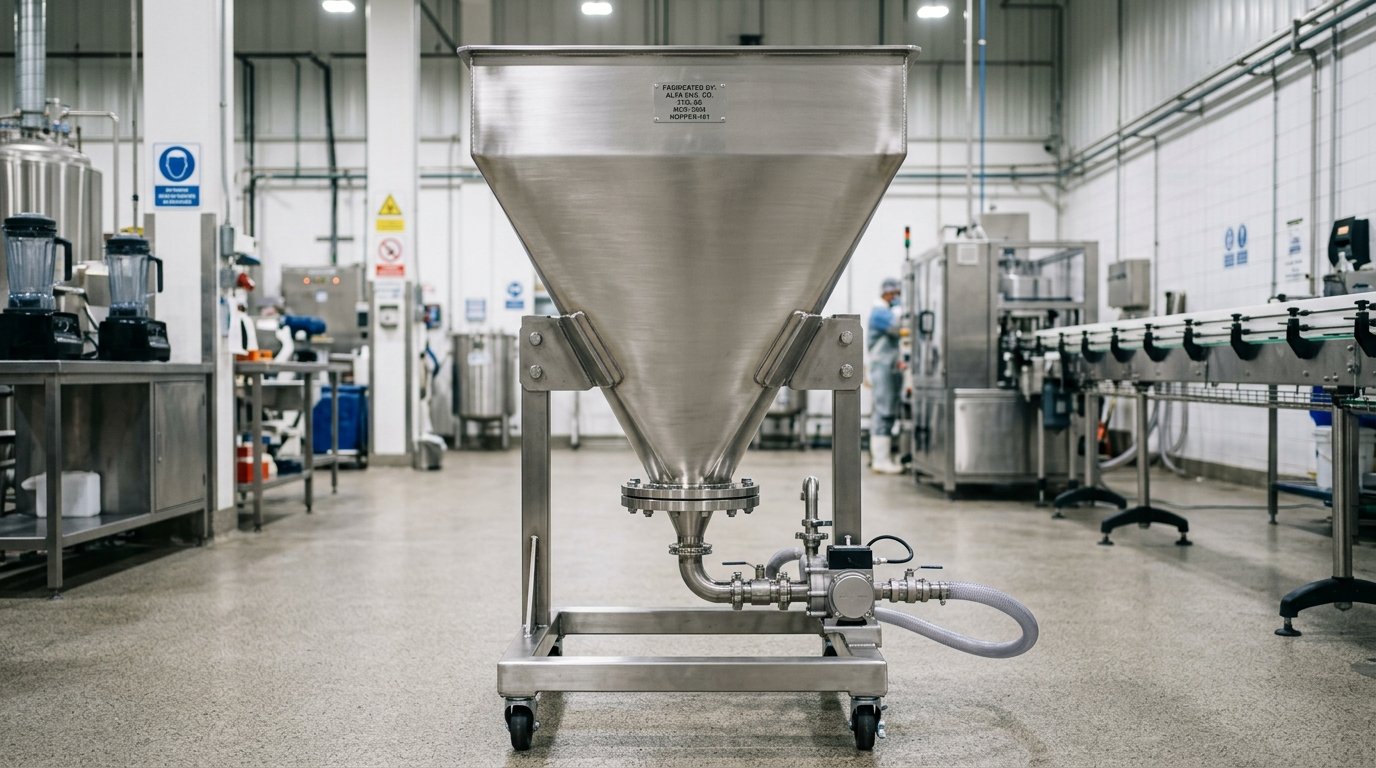 PHARMACIE & POUDRES
Cône roulé soudé continu, poli miroir intérieur Ra ≤ 0,2 µm pour écoulement régulier des poudres actives.
De votre première esquisse jusqu'à la livraison sur site, un parcours clair, fluide et rigoureux piloté par nos ingénieurs méthodes sans intermédiaire commercial :
Lancer un projet sous 48 hTransmettez vos fichiers CAO 3D (STEP, IGES, DXF) ou un simple croquis coté. Accord de confidentialité (NDA) établi sous 24 h si requis.
Revue technique d'atelier : nos chiffreurs vérifient les outillages, optimisent les développés de tôle et vous remettent un chiffrage précis.
Fabrication rapide d'un prototype unitaire pour validation fonctionnelle, ergonomique et dimensionnelle dans vos conditions réelles.
Lancement de la production série, passivation certifiée, contrôle qualité dimensionnel, conditionnement protecteur et livraison sur site.
Nuance d'inox, rayon de pliage, tolérances ISO, formats de fichiers : nos retours d'expérience pour concevoir des pièces plus rigides et immédiatement fabricables au coût optimisé :
Tous les guides (8 fiches d'atelier)Un 304 posé en milieu chloré ou marin s'oxyde en quelques mois ; un 316L commandé sans motif chimique majore le coût matière de 30 à 50 %. Les critères d'arbitrage d'atelier.
Un rayon trop faible fissure la matière extérieure (criques de pliage). Un rayon trop grand fait perdre de la rigidité géométrique. Les abaques d'atelier pour fiabiliser vos développés.
Comprendre les capacités en découpe laser (±0,10 mm) et pliage sans imposer des surcoûts d'usinage superflus. Répétabilité dimensionnelle et assemblage sans retouche.
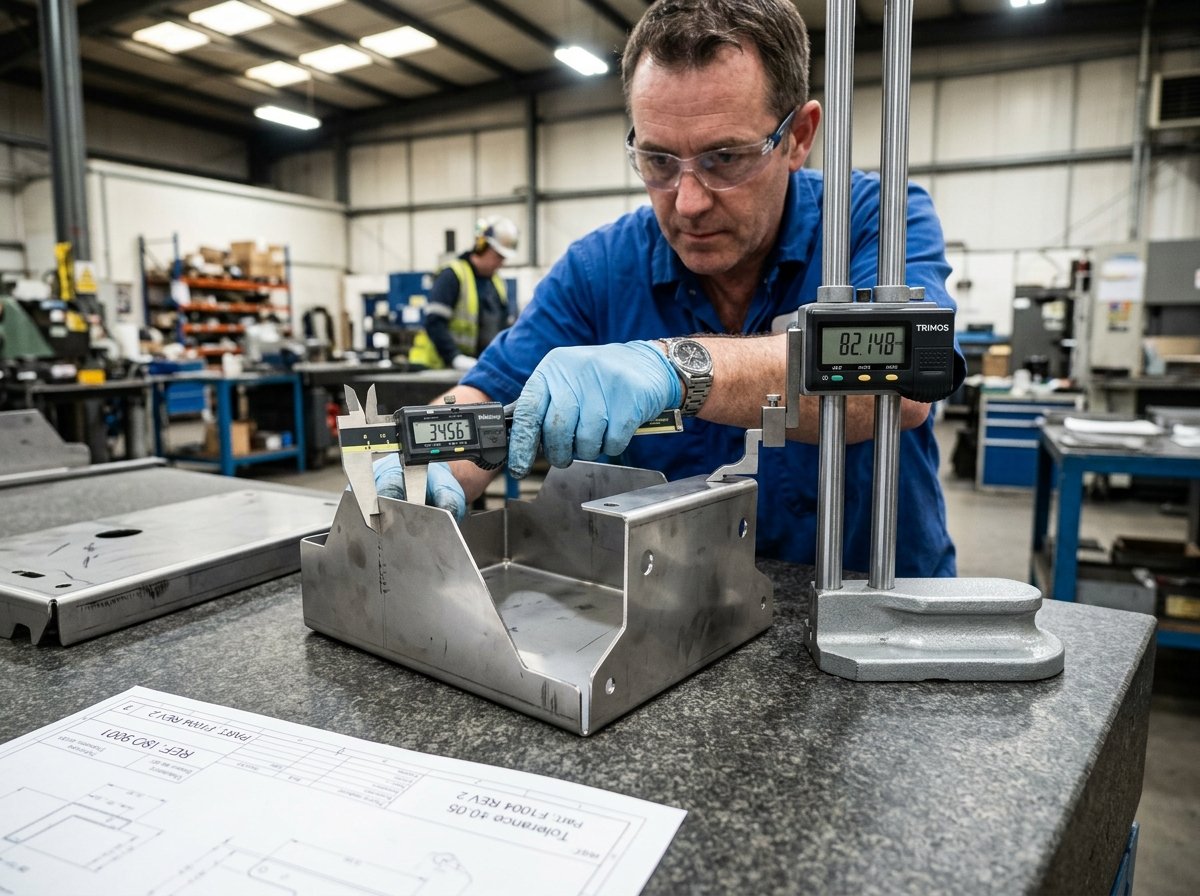
Le format transmis (STEP 3D natif, DXF, DWG ou PDF vectoriel coté) décide de la rapidité du chiffrage. Préparez votre dossier pour obtenir une offre ferme sous 48 h ouvrées.
Pollution ferreuse par outillage partagé, déchromisation au cordon de soudure : découvrez comment le décapage et la passivation acide régénèrent la couche protectrice Cr₂O₃.
Arbitrage économique réel entre coût d'achat initial et coût de détention global sur 10 ans : suppression des retouches de peinture, résistance aux chocs et absence de corrosion.
Situé en Eure-et-Loir, à 1 heure de Paris et de l'axe ligérien, au carrefour stratégique de la Cosmetic Valley et des clusters pharmaceutiques majeurs :
Toutes nos zones d'interventionNos pièces et sous-ensembles sont conditionnés avec film protecteur laser maintenu, intercalaires moussés et caisses bois sur mesure pour éviter toute rayure de transport.
Fichiers CAO acceptés, délais de chiffrage, tolérances d'usinage, pureté métallique et certifications matière : nos réponses directes d'atelier pour fiabiliser votre consultation :
Poser une question spécifique à l'atelierOui, tout à fait. Notre bureau d'études intégré prend en charge vos projets quel que soit le niveau de définition de départ : croquis côté à main levée, fichier PDF ou DWG 2D, photo cotée ou échantillon physique usagé à reproduire (rétro-conception). Nous modélisons l'ensemble sous SolidWorks 3D, concevons les développés de pliage et vous soumettons le plan pour validation avant tout lancement en découpe laser.
Pour un traitement immédiat sans ressaisie, transmettez vos fichiers 3D volumiques au format neutre STEP (.stp) ou IGES (.igs), ainsi que vos plans de pliage et tolérances au format PDF coté. Pour de la découpe laser à plat seule, les fichiers vectoriels DXF ou DWG à l'échelle 1:1 sont directement exploitables par notre logiciel d'imbrication FAO.
Travailler exclusivement l'inox garantit une pureté métallique absolue. Dans un atelier généraliste où de l'acier ordinaire au carbone est usiné à proximité ou sur les mêmes machines, des particules ferreuses volatiles polluent les surfaces et les outillages de pliage, provoquant des points de rouille prématurés sur l'inox après quelques semaines. Chez PCM, aucun acier noir n'entre dans l'atelier : nos presses, découpe laser et bacs sont strictement réservés à l'acier inoxydable.
Nos chiffreurs et ingénieurs méthodes s'engagent à vous remettre une offre chiffrée ferme sous 48 heures ouvrées dès réception des éléments techniques. Pour la production en atelier, les délais moyens varient de 5 à 15 jours ouvrés selon la charge d'atelier, la nuance d'inox requise et les opérations de finition (soudure TIG, toilage, passivation chimique). Des fabrications express prioritaires sont possibles sur demande.
Oui. Sur simple demande formulée lors de votre consultation, nous joignons à vos livraisons les certificats de contrôle matière certificat matière EN 10204 type 3.1 selon la norme EN 10204, garantissant la traçabilité complète de la coulée sidérurgique européenne, ainsi que les fiches de contrôle métrologique et les attestations de décontamination/passivation acide (essentielles en pharmacie et chimie).
Nos productions appliquent la norme ISO 2768-mK (tolérances moyennes pour pièces métalliques). En découpe laser fibre sous azote haute pureté, notre précision de découpe usuelle est de ± 0,10 mm. En pliage CN multi-axes jusqu'à 2 500 mm, notre précision angulaire est tenue entre ± 0,3° et ± 0,5° grâce à des butées numériques 6 axes et un bombage asservi.
Nous répondons avec la même réactivité pour un prototype unitaire de qualification, une pré-série de validation outillage ou des séries industrielles répétitives de plusieurs centaines à milliers de sous-ensembles par an. Notre organisation flexible et nos stocks permanents de tôles 304L et 316L permettent des lancements rapides sans minimum de commande bloquant.
Basé à Ouarville en Eure-et-Loir (28), au carrefour de la région parisienne et du Val de Loire, notre atelier assure des livraisons quotidiennes directes par navettes dédiées en Île-de-France et Centre-Val de Loire (Chartres, Dreux, Orléans, Rambouillet, Étampes, Le Mans). Nous expédions également sur toute la France et l'Europe sous emballage renforcé (film laser maintenu, intercalaires moussés et caisses bois sur mesure).
Un fichier 3D natif STEP, un plan 2D DXF, une photo de l'existant ou un cahier des charges fonctionnel : nos ingénieurs méthodes analysent la fabricabilité outillage et vous remettent une proposition chiffrée ferme sous 48 heures ouvrées.