Pliage inox sur mesure et commande numérique
Maîtrise absolue de l'écrouissage et compensation dynamique du retour élastique sur l'inox. Longueurs jusqu'à 2,5 mètres (2 500 mm) et outillages filmés anti-marquage.
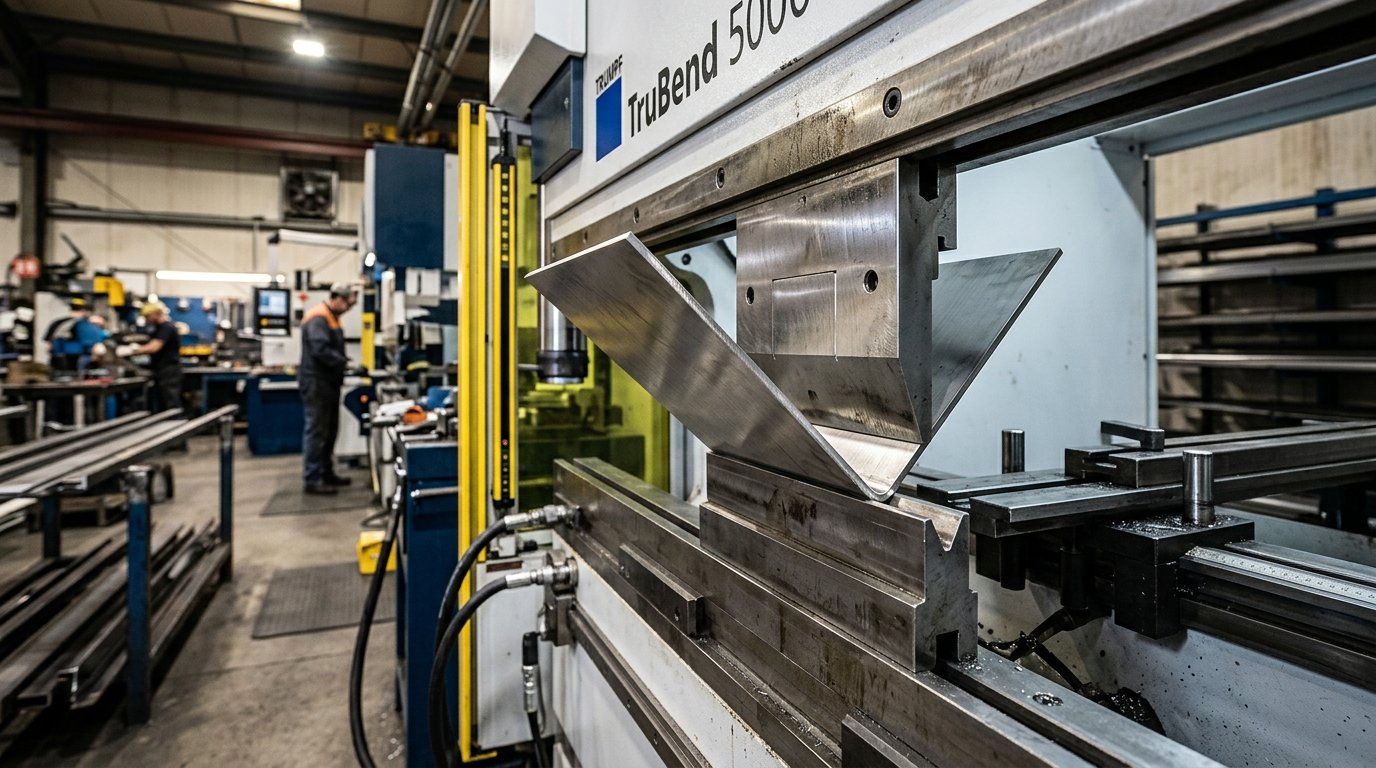
Du dossier technique à la fabrication : nos 4 étapes
Une chaîne de fabrication sans ressaisie qui garantit le respect scrupuleux de vos tolérances dimensionnelles.
Sélection Vé & Rayons
Détermination du V de pliage (6 à 8× épaisseur) et du rayon de poinçon pour éviter tout écrouissage critique.
Bandes Anti-Marquage
Interposition de films polyuréthane pour préserver le brossage satiné et éviter le transfert de fer.
Compensation Angle
Système de bombage dynamique assurant un angle rigoureusement constant de 90° sur 2,5 m.
Validation Première Pièce
Vérification tridimensionnelle des cotes fonctionnelles et verrouillage du cycle série.
La règle de la preuve : ce qui fait la différence en atelier
L'inox exige des règles de dessin strictes pour éviter la corrosion prématurée et les surcoûts d'usinage :
Ce qui alourdit le coût ou crée des non-conformités :
- ✕ Pliage parallèle au sens de laminage : fissuration externe immédiate de l'arête pliée due à l'anisotropie du métal.
- ✕ Matrices métalliques non protégées : marquage permanent de la tôle et contamination de particules ferreuses générant de la rouille.
- ✕ Bord tombé trop court (< 4× épaisseur) : la tôle glisse dans le vé sans former le pli, provoquant un gauchissement irrémédiable.
Les solutions garanties par PCM Inox :
- ✓ Orientation calculée en FAO : découpe et pliage systématiquement indexés à 45° ou 90° des fibres de laminage.
- ✓ Protection totale anti-transfert : outillages exclusivement réservés à l'inox et bandes de protection polyuréthane.
- ✓ Compensation automatique du retour élastique : correction angulaire de +2° à +4° en bas de course pour obtenir exactement 90,0°.
Votre projet nécessite cette expertise ?
Un croquis, un fichier STEP ou une simple description fonctionnelle suffit. Nos ingénieurs méthodes vous répondent sous 48h.
Tableau des capacités atelier et compatibilités
Validation de faisabilité pliage sur vos plans 3D
Envoyez vos modèles STEP ou plans cotés. Notre bureau d'études vérifie immédiatement les passages d'outils et retours de matière avant chiffrage ferme.
Questions fréquentes sur ce savoir-faire
Pourquoi travailler avec un façonnier 100% spécialisé inox ? + –
Un atelier qui travaille l'inox tous les jours maîtrise les phénomènes d'écrouissage, d'anisotropie et de décontamination. Les tôliers généralistes partagent souvent leurs outillages et leurs bacs avec de l'acier ordinaire, ce qui entraîne une contamination ferreuse et des points de rouille sur vos pièces en quelques semaines.
Quel est le délai moyen pour obtenir une étude chiffrée ? + –
Sous 48 heures ouvrées pour tout dossier accompagné d'un fichier 3D (STEP / IGES) ou d'un plan 2D coté (DXF / PDF). Pour les cahiers des charges complexes ou rétro-conceptions, notre bureau d'études vous contacte sous 24h pour clarifier les tolérances.
Pour approfondir vos connaissances en ingénierie inox
Nos applications sectorielles
Découvrez comment notre savoir-faire en pliage inox cn s'applique dans chaque secteur industriel que nous servons.
Machine Spéciale & Intégrateurs
Pièces pliées de précision pour ensembles mécano-soudés et carters machine.
Santé & Hôpitaux
Pliage de chariots et mobilier inox : rayons maîtrisés, zéro recoin bactérien.
Laboratoires & Recherche
Paillasses et meubles labo en tôle pliée : adaptation aux dimensions de pièce sur mesure.
Où nous intervenons
Notre atelier est à Ouarville, en Eure-et-Loir, entre Chartres et Étampes.