Quel rayon de pliage prévoir sur l'inox ?
C'est la cause numéro un des rebuts au pliage : un rayon trop faible provoque des micro-fissures (criques) ou une rupture de tôle, un rayon mal anticipé en CAO fausse les cotes d'assemblage finales.
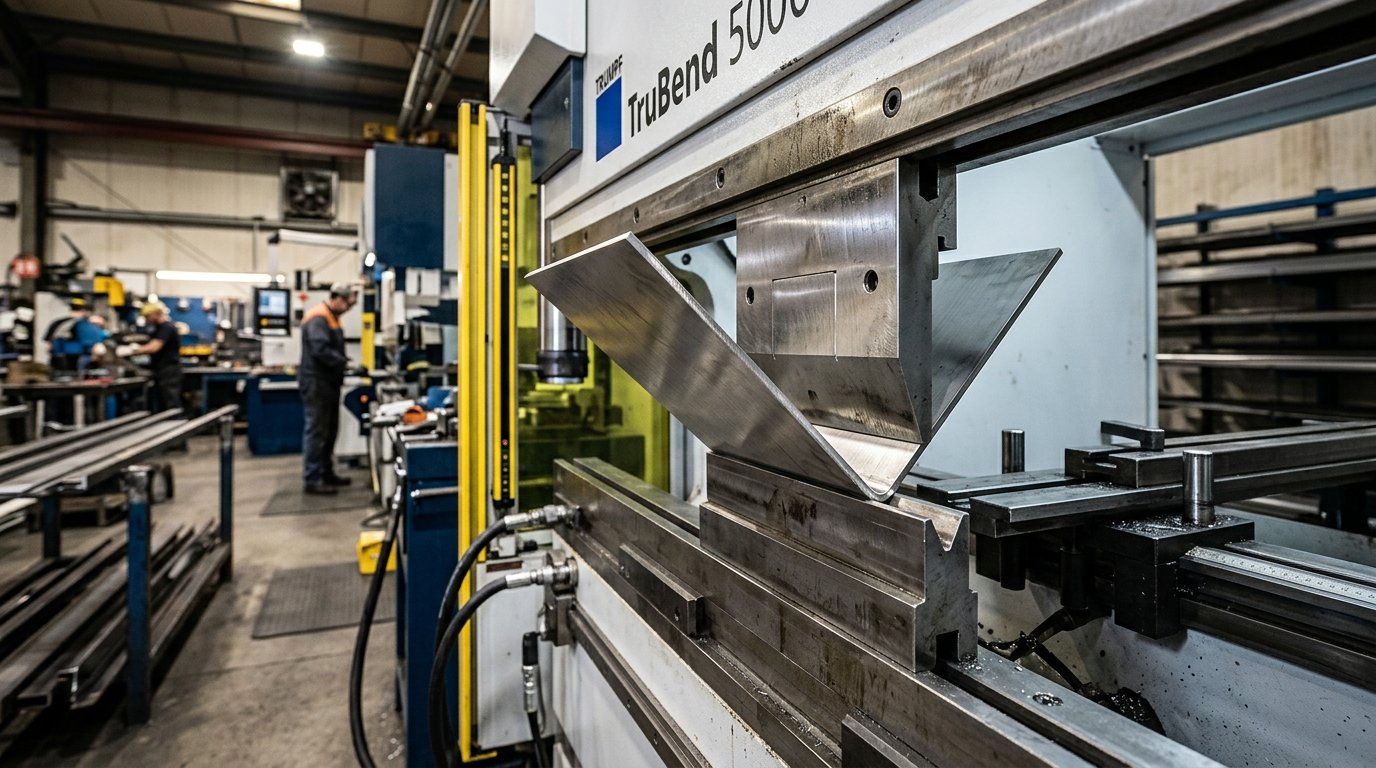
La règle de base : au moins une fois l’épaisseur (Ri ≥ e)
Contrairement à l’acier doux qui tolère des rayons intérieurs très vifs (Ri ≈ 0,5 × e), les aciers inoxydables austénitiques (304L et 316L) possèdent une structure cristalline qui s’écrouit fortement dès la mise en déformation plastique.
Lors du pliage, les fibres situées à l’extérieur du pli sont soumises à une extension maximale. Si le rayon du poinçon est trop aigu, la déformation dépasse la capacité d'allongement plastique superficiel du métal : une crique ouverte apparaît le long de l'arête extérieure, détruisant l'étanchéité et créant une amorce de rupture mécanique.
| Épaisseur tôle (e) | Rayon intérieur min. (304L) | Rayon intérieur min. (316L) | Ouverture de V préconisée |
|---|---|---|---|
| 0,8 mm | 0,8 mm | 1,0 mm | V = 6 mm |
| 1,0 mm | 1,0 mm | 1,2 mm | V = 6 à 8 mm |
| 1,5 mm (Standard) | 1,5 mm | 2,0 mm | V = 10 à 12 mm |
| 2,0 mm | 2,0 mm | 2,5 à 3,0 mm | V = 14 à 16 mm |
| 3,0 mm | 3,0 mm | 4,0 à 4,5 mm | V = 20 à 24 mm |
| 4,0 à 6,0 mm | 1,2 × e | 1,5 à 2,0 × e | V = 8 à 10 × e |
En pliage en l'air, le rayon intérieur naturel de la pièce dépend de l'ouverture du V de la matrice (Ri ≈ V / 6 à V / 8). Tenter d'imposer un Ri = 0,2 mm en force (frappe au fond) sur de l'inox 2 mm écrasera la tôle et ruinera l'outillage sans bénéfice fonctionnel.
Le sens de laminage change tout
Les tôles inox laminées à froid possèdent un fibrage longitudinal orienté dans le sens du défilement des rouleaux lors de leur fabrication en aciérie. Cette microstructure modifie considérablement la ductilité transversale du métal :
Sur les logiciels d'imbrication automatique 2D, pour optimiser le taux de chute matière, des pièces identiques sont parfois tournées à 90°. Si la pièce comporte des plis croisés, au moins un pli se retrouvera parallèle au laminage. Notre Bureau d'études oriente manuellement les débits pour garantir la conformité de chaque pli.
Le retour élastique (Springback) : l’inox n'est pas de l'acier doux
L'inox austénitique possède une limite d'élasticité élevée (Rp0.2 = 230 à 290 MPa) combinée à un taux d'écrouissage très important. Lorsque le poinçon remonte, la tôle restitue une part d'énergie élastique : c'est le retour élastique.
Alors que le retour élastique d'un acier doux S235 est d'environ 1° à 1,5°, celui de l'inox 304L atteint 2° à 4°, et jusqu'à 5° à 7° sur l'inox 316L ou le Duplex. Pour obtenir un angle fini rigoureusement à 90°, la plieuse doit descendre le poinçon jusqu'à 86° voire 84°.
Dans notre atelier d'Ouarville, nos presses plieuses CN 100T sont équipées d'un contrôle laser d'angle en continu : le système mesure optiquement la position des ailes de tôle pendant la frappe et corrige en millisecondes la profondeur de pénétration pour compenser les variations d'épaisseur réelles du lot de tôle.
Distance minimale entre un pli et un perçage
C'est une erreur récurrente sur les plans de conception : placer un perçage, un ajour laser ou une lumière trop près de la ligne de pliage. Pendant le pliage, la matière s'étire dans la zone plastique ; si le trou est situé dans cette zone, il s'ovalise de manière incontrôlée et déforme le bord de tôle.
D_min ≥ 2 × e + Ri (ou 3 × e par sécurité sur perçages de précision).
Que faire si votre conception impose un trou plus proche ?
- Créer une encoche de décharge (dégagement) : découper au laser une fente rectangulaire sur la ligne de pli pour interrompre les contraintes de traction.
- Utiliser un trou oblong : orienter l'axe long du trou dans le sens de la traction pour absorber l'ovalisation.
- Reprise de perçage post-pliage : découpe ou fraisage après formage si la tolérance d'alésage est inférieure à ±0,05 mm.
Le calcul du développé et le facteur K (DIN 6935)
Pour découper la tôle à plat au laser avant pliage, il faut calculer sa longueur développée exacte. Pendant le pliage, la fibre neutre (la couche théorique qui ne subit ni extension ni compression) se déplace vers l'intérieur du pli.
Ce déplacement est quantifié par le facteur K (K = t / e où t est la distance de la fibre neutre à la face intérieure). Sur l'inox en pliage en l'air, le facteur K varie généralement entre 0,38 et 0,42 selon l'épaisseur et le V utilisé.
Chaque atelier possède ses propres abaques de déduction de pli (Bend Deduction) calées sur son parc de vé et de poinçons. Fournissez votre pièce en volume 3D (STEP) cotée aux dimensions extérieures finies : notre logiciel de FAO calcule le développé exact adapté à nos outillages pour garantir la précision au dixième de millimètre.
Les éléments indispensables à faire figurer sur votre plan
Questions fréquentes sur le pliage inox
Peut-on réaliser un pli écrasé (ourlet / pli goutte d'eau) sur de l'inox ? +
Oui, jusqu'à 2 mm d'épaisseur. L'opération se fait en deux temps : un pré-pliage aigu à 30°, suivi d'un écrasement sur table plate. Sur l'inox, il est fortement conseillé de conserver un léger rayon de boucle (goutte d'eau avec espace intérieur de 0,5 mm) plutôt qu'un écrasement à plat total qui risque de cisailler les fibres extérieures.
Comment éviter les marques de frottement de matrice sur les tôles brossées ? +
Lors du pliage, la tôle frotte sur les rayons d'entrée du vé en acier trempé, laissant deux lignes grises caractéristiques. Chez PCM, nous utilisons des films élastomères de protection de pliage ou des matrices équipées d'inserts en polyuréthane, combinés à des tôles pré-filmées laser spécial formage (film Novacel ou polyéthylène 100 µm).
Pourquoi le bord plié devient-il légèrement magnétique sur de l'inox 304 ? +
L'inox 304 est austénitique et donc amagnétique à l'état recuit. Lors du pliage à froid, l'écrouissage intense provoque une transformation martensitique locale de la structure cristalline sur l'arête pliée. Cette légère aimantation superficielle est tout à fait normale et ne dégrade en rien la résistance à la corrosion.
Quelle est la longueur maximale de pliage possible chez PCM ? +
Notre atelier dispose de presses plieuses CN LVD jusqu'à 2 500 mm de longueur utile avec une puissance de 100 tonnes et système de bombage asservi hydraulique pour garantir un angle rigoureusement constant sur toute la longueur.