Concevoir un équipement inox pour salle blanche : 10 règles de tôlerie
La salle est classée, mais l'équipement peut dégrader cette classe s'il est mal conçu. Les normes régissent la pureté de l'air ambiant. Elles ne fixent pas la géométrie d'un banc ou d'un chariot. C'est au cahier des charges de définir les exigences de tôlerie indispensables. Pour préserver vos zones propres, notre atelier applique des règles éprouvées. Découvrez dix règles de tôlerie pour garantir la maîtrise de la contamination particulaire. Une check-list finale structure vos achats. Pour découvrir nos réalisations, consultez notre offre de mobilier inox pour salle blanche.
Ce que disent les normes, et ce qu'elles laissent au cahier des charges
Pour concevoir un équipement adapté, il faut cerner le périmètre exact des référentiels applicables.
La norme NF EN ISO 14644-1:2015 classe les salles propres selon la concentration particulaire de l'air. Trois paliers servent couramment de repères industriels :
- Classe ISO 5 : 3 520 particules ≥ 0,5 µm/m³ au maximum.
- Classe ISO 7 : 352 000 particules ≥ 0,5 µm/m³ au maximum.
- Classe ISO 8 : 3 520 000 particules ≥ 0,5 µm/m³ au maximum.
Dans l'industrie pharmaceutique, l'Annexe 1 des BPF européennes (révision 2022) définit quatre classes de propreté :
- Classe A : opérations critiques sous flux unidirectionnel (équivalence ISO 4.8 au repos et ISO 5 en activité).
- Classe B : environnement immédiat d'une zone A (équivalence ISO 5 au repos et ISO 7 en activité).
- Classe C : étapes moins critiques (équivalence ISO 7 au repos et ISO 8 en activité).
- Classe D : manipulation de composants lavés (équivalence ISO 8 au repos).
L'Annexe 1 formalise la stratégie de maîtrise de la contamination (CCS). Pourtant, aucune norme ne prescrit la forme d'un meuble. L'équipement ne porte aucun label normatif direct. Il est conçu pour ne pas dégrader la classe de la salle et pour être nettoyable. Découvrez notre page tôlerie pour l'industrie pharmaceutique.
10 règles de conception en tôlerie inox pour salle blanche
Règle 1 : Finition selon la classe et le mode de nettoyage
La règle : La finition de surface doit correspondre au niveau particulaire visé et résister aux désinfections.
Pourquoi ce choix est critique : Une rugosité excessive retient particules et germes. Les frottements d'essuyage sur tôle abrasive peuvent arracher des microfibres et polluer la zone critique.
Comment l'atelier le traduit : Nous réalisons en standard un brossage satiné grain 220. Sur cordons soudés, nous garantissons un état lisse sans rayures. Le poli miroir ou l'électropolissage chimique sont réalisés sur demande pour supprimer les micro-reliefs. Découvrez notre page finition et polissage de l'inox.
Règle 2 : Souder en continu avec des cordons arasés et étanches
La règle : Les assemblages en contact avec la zone propre doivent être soudés en continu sans discontinuité.
Pourquoi ce choix est critique : Les cordons discontinus créent des fentes microscopiques. Les liquides de lavage s'y infiltrent par capillarité, favorisant la prolifération microbienne et la corrosion sous dépôt.
Comment l'atelier le traduit : Nos soudeurs assemblent chaque meuble au procédé TIG sous gaz argon. En zone lavable, les cordons sont arasés par meulage puis repolis. L'atelier garantit une rugosité Ra ≤ 0,4 µm sur cordons TIG arasés, sans creux. Consultez notre savoir-faire en soudure industrielle de l'inox.
Règle 3 : Supprimer la visserie apparente et les cavités non étanches
La règle : La conception doit exclure les filetages apparents et proscrire tout volume creux non étanche.
Pourquoi ce choix est critique : Les filets de vis retiennent particules et détergents. De plus, un tube creux ouvert subit des échanges d'air thermique et relargue des contaminants dans la salle.
Comment l'atelier le traduit : Nous privilégions la mécano-soudure monobloc plutôt que l'assemblage vissé. Lorsque le démontage est requis, nous soudons des goujons borgnes au verso. Pour les bâtis tubulaires, des embouts massifs étanches sont soudés en continu à chaque extrémité.
Règle 4 : Prévoir des rayons intérieurs et des relevés sans angle vif
La règle : Tous les angles rentrants des plateaux, bacs et étagères doivent comporter des rayons réguliers.
Pourquoi ce choix est critique : Un angle vif forme une zone inaccessible aux raclettes. Les désinfectants y stagnent, s'évaporent et s'écaillent en générant des particules aéroportées.
Comment l'atelier le traduit : Dès l'étude SolidWorks, notre bureau d'études adapte les rayons de pliage à l'épaisseur de tôle. Nous réalisons des plis écrasés sans jour et concevons des relevés continus. Pour approfondir ces règles, consultez notre guide sur le rayon de pliage de l'inox.
Règle 5 : Éviter les plans horizontaux qui retiennent les poussières
La règle : Les faces supérieures des armoires, vestiaires et carters doivent intégrer une pente de 15 à 30 degrés.
Pourquoi ce choix est critique : Une surface horizontale retient les poussières sédimentaires. Les déplacements d'air les remettent en suspension. De plus, un sommet plat incite aux dépôts d'objets.
Comment l'atelier le traduit : Nous découpons au laser et formons des toits inclinés directement solidaires du meuble. Les liquides et poussières glissent vers l'avant lors de l'entretien. Nous avons par exemple fabriqué pour un client cosmétique ce capotage à toit incliné évitant tout dépôt au-dessus d'un poste.
Règle 6 : Perforer ou ajourer quand le flux laminaire doit traverser
La règle : Les plateaux et assises placés sous un flux vertical doivent comporter des perforations calibrées sans bavure.
Pourquoi ce choix est critique : Un plan plein dévie le flux d'air descendant. Cela crée des turbulences et refoule les contaminants vers la zone de manipulation.
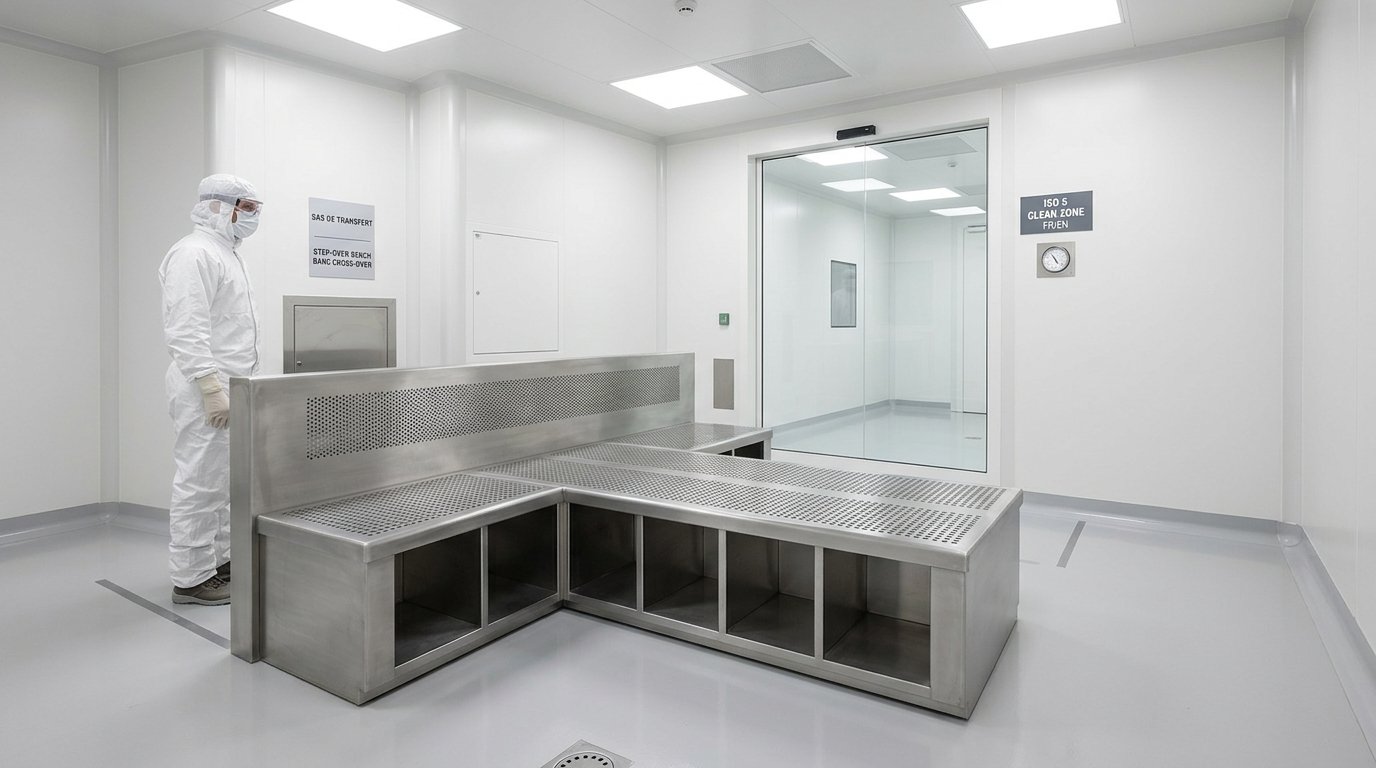
Comment l'atelier le traduit : Nous découpons au laser un taux de vide de 30 % à 45 %. Chaque perforation présente des arêtes adoucies respectant les gants. Cette technique équipe nos bancs pour plancher perforé en salle blanche et nos marchepieds perforés antidérapants de sas d'habillage.
Règle 7 : Choisir la nuance selon les agents de désinfection
La règle : L'inox 304L ou 316L doit être sélectionné d'après la formule chimique des désinfectants appliqués.
Pourquoi ce choix est critique : Face au peroxyde d'hydrogène ou au chlore, l'inox 304L risque la piqûration. Il libère alors des oxydes incompatibles avec la zone stérile.
Comment l'atelier le traduit : Nous réservons l'inox 304L (1.4307) aux zones sèches lavées à l'alcool isopropylique. Nous préconisons l'inox 316L (1.4404) avec molybdène pour toute exposition aux désinfectants agressifs ou chlorés. Pour choisir sereinement votre nuance, parcourez notre guide comparatif inox 304 vs 316L.
Règle 8 : Écarter toute contamination ferreuse et passiver après soudage
La règle : La fabrication doit s'effectuer en atelier dédié à l'inox, suivie d'une passivation chimique acide complète.
Pourquoi ce choix est critique : L'outillage partagé avec l'acier ordinaire projette des particules ferreuses qui s'incrustent au pliage. En milieu humide, elles rouillent et détruisent la passivation.
Comment l'atelier le traduit : Notre usine d'Ouarville travaille à 100 % l'inox et refuse tout acier ordinaire sur ses marbres. Après soudure, chaque pièce subit un décapage puis une passivation acide contrôlée. Ce bain rétablit une couche protectrice d'oxyde de chrome uniforme. Pour en comprendre les étapes, lisez notre guide sur la passivation de l'inox.
Règle 9 : Dimensionner pour l'entrée en SAS et l'accès au nettoyage
La règle : Le gabarit doit franchir sans heurt les sas d'accès tout en dégageant une garde au sol lavable.
Pourquoi ce choix est critique : Un équipement monobloc trop encombrant bloque les sas de transfert. De plus, un meuble collé au sol empêche le balayage humide et accumule des souillures.
Comment l'atelier le traduit : Nous découpons les grands ensembles en sous-modules démontables assemblés après franchissement du sas. Nos pieds reçoivent des vérins réglables étanches protégés par des bagues lisses. Nous assurons une garde au sol minimale de 150 mm pour faciliter le passage des raclettes.
Règle 10 : Prévoir le dossier documentaire et le conditionnement
La règle : Chaque équipement livré doit comprendre ses certificats matières et un conditionnement sous film étanche protecteur.
Pourquoi ce choix est critique : La qualification d'installation exige la traçabilité des matériaux. Sans certificat d'alliage, l'exploitant ne peut valider sa revue qualité. Un transport non étanche contamine aussi le meuble.
Comment l'atelier le traduit : Nous fournissons le certificat matière EN 10204 type 3.1 (sur demande) avec référence aux numéros de coulée. Une attestation de décontamination et passivation accompagne le dossier. Les pièces dégraissées sont emballées sous film étanche protecteur jusqu'à l'entrée de vos locaux.
Check-list à reprendre dans votre cahier des charges
Pour rédiger votre cahier des charges d'équipement, voici dix critères à imposer :
- ☑ Nuance : Inox 304L (1.4307) ou 316L (1.4404) avec certificat matière EN 10204 type 3.1 (sur demande).
- ☑ Finition : Brossage satiné grain 220, poli miroir ou électropolissage sur demande selon exposition.
- ☑ Soudures : Soudure TIG continue sous argon, meulée et arasée (Ra ≤ 0,4 µm) en zone lavable.
- ☑ Fixations : Exclusion des vis apparentes non étanches, recours aux goujons borgnes soudés.
- ☑ Profilés : Tubes étanchés par embouts pleins soudés ou profilés ouverts accessibles.
- ☑ Géométrie : Rayons intérieurs doux sans angle rentrant vif, toits inclinés de 15° à 30°.
- ☑ Perforations : Taux de vide calculé (30 % à 45 %) avec bords ébavurés sous flux vertical.
- ☑ Environnement : Atelier 100 % dédié inox pour bannir toute pollution ferreuse croisée.
- ☑ Traitement : Décontamination et passivation acide après soudage avec attestation technique.
- ☑ Logistique : Modules adaptés aux sas, garde au sol ≥ 150 mm et emballage étanche.
Ce que fait La Tôlerie Inox
La Tôlerie Inox, marque de PCM Habilclass, façonne vos équipements inox sur mesure pour salles propres. Notre bureau d'études SolidWorks et notre atelier de fabrication sont situés à Ouarville, en Eure-et-Loir (28).
Nous concevons vos meubles d'après vos fichiers 3D STEP, vos plans 2D ou un croquis fonctionnel. Pour vos fabrications confidentielles, nous signons un accord de confidentialité (NDA) sous 24 heures ouvrées. Notre équipe produit aussi bien le prototype unitaire d'un sas que des séries d'armoires.
Chaque demande fait l'objet d'un chiffrage technique précis remis sous 48 heures ouvrées. Consultez notre offre de mobilier inox pour salle blanche pour visualiser nos réalisations. Vous pouvez aussi demander un devis de tôlerie sur mesure ou envoyer vos plans.
Questions fréquentes sur l'équipement inox en salle blanche
Quelle classe de salle blanche impose un équipement en inox ? +
Les normes ISO 14644-1 et BPF classent l'air et ne fixent pas le matériau. Le choix de l'inox découle du nettoyage et des désinfectants. L'inox s'impose dès la classe ISO 8 pour éliminer tout relargage particulaire.
304L ou 316L en salle blanche ? +
Le choix dépend des désinfectants et du milieu. L'inox 304L convient aux milieux secs nettoyés à l'alcool isopropylique. L'inox 316L est indispensable face aux désinfectants chlorés ou à l'acide peracétique (consultez notre guide 304 ou 316L).
L'électropolissage est-il obligatoire ? +
Non, l'électropolissage n'est pas imposé par les normes de salle propre. Il dépend du cahier des charges. Il est exécuté sur demande pour abaisser la rugosité sous Ra 0,2 µm et faciliter la stérilisation.
Peut-on commander un équipement à l'unité ? +
Oui, notre atelier façonne vos équipements du prototype unitaire jusqu'aux séries. Nous travaillons sur mesure selon vos cotes sans minimum de commande bloquant. Chaque meuble unitaire bénéficie des mêmes contrôles dimensionnels.
Quels fichiers envoyer pour un devis sous 48 h ? +
Transmettez vos modèles 3D en STEP ou IGES, avec plans 2D en PDF coté ou DXF 1:1. Un simple croquis coté permet aussi d'engager l'étude. Pour optimiser vos exports, consultez notre guide des fichiers de devis.