Tolérances en tôlerie fine inox : ce qu’un atelier garantit
Exiger un dixième de millimètre sur une pièce pliée de deux mètres, c’est multiplier le coût par trois sans raison fonctionnelle. Voici ce que la tôlerie garantit en standard et comment coter utile.
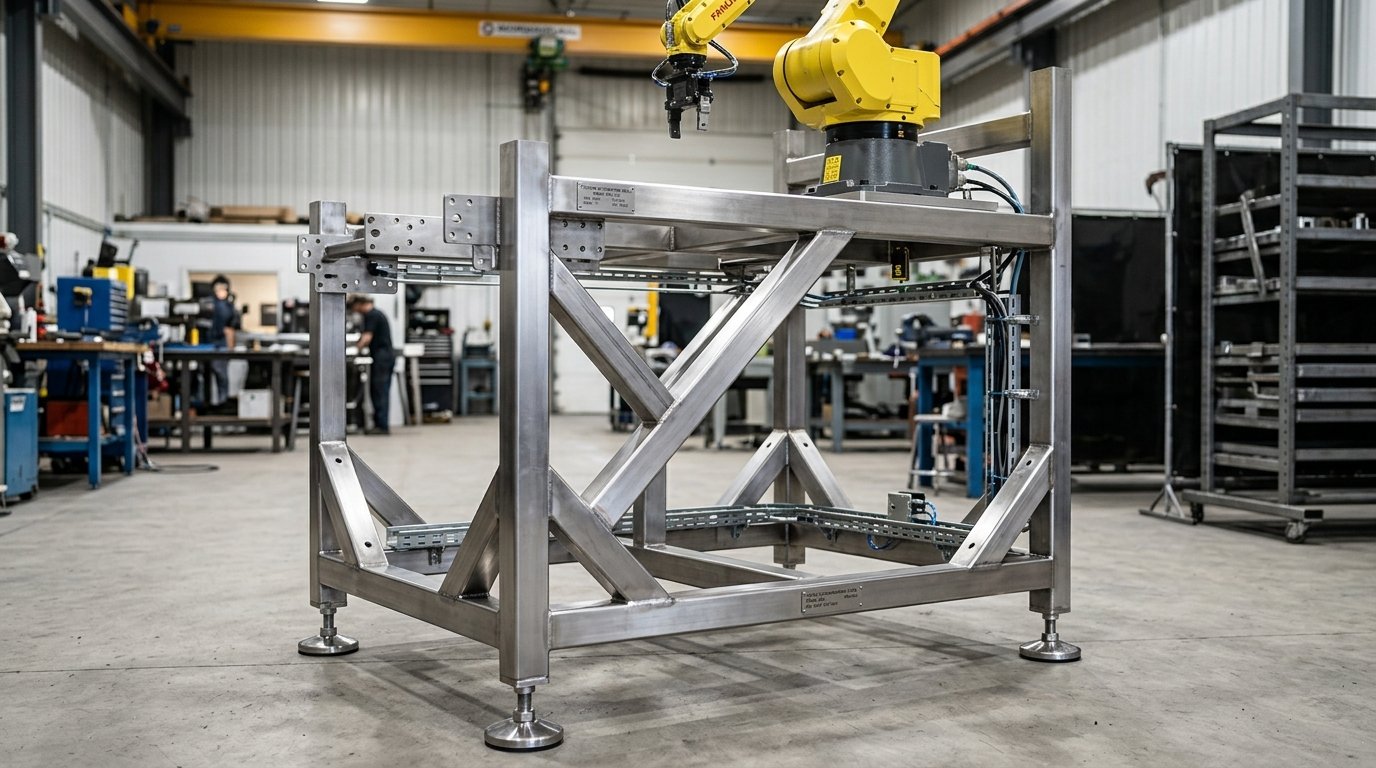
Pourquoi une cote pliée est moins précise qu’une cote découpée
Une machine de découpe laser fibre déplace une tête optique guidée par moteurs linéaires sans contact mécanique avec la matière. Sa précision de positionnement est de l'ordre de ±0,05 mm à ±0,1 mm.
Le pliage CN, en revanche, est un procédé de formage plastique qui dépend de paramètres physiques variables d'une tôle à l'autre :
- Dispersion d'épaisseur matière : une tôle de 1,5 mm varie de ±0,08 mm entre deux bobines d'aciérie, modifiant l'effort de frappe dans le vé.
- Variations de limite d'élasticité : l'écrouissage modifie l'angle de retour élastique de ±0,5° d'un lot à l'autre.
- Cumul de chaîne de cotes : sur une pièce comportant 4 ou 5 plis successifs, les dispersions s'additionnent géométriquement.
Ce qui coûte cher et pourquoi : le tableau des classes ISO 2768-1
La norme internationale ISO 2768-1 (classe m) définit les tolérances dimensionnelles générales tenues en standard dans notre atelier sans majoration tarifaire :
| Plage de dimensions nominales | Classe fine (f) — Usinage | Classe moyenne (m) — Tôlerie PCM | Classe grossière (c) — Chaudronnerie |
|---|---|---|---|
| De 0,5 à 3 mm | ±0,05 mm | ±0,1 mm | ±0,2 mm |
| De 3 à 6 mm | ±0,05 mm | ±0,1 mm | ±0,3 mm |
| De 6 à 30 mm | ±0,1 mm | ±0,2 mm | ±0,5 mm |
| De 30 à 120 mm | ±0,15 mm | ±0,3 mm | ±0,8 mm |
| De 120 à 400 mm | ±0,2 mm | ±0,5 mm | ±1,2 mm |
| De 400 à 1 000 mm | ±0,3 mm | ±0,8 mm | ±2,0 mm |
| De 1 000 à 2 000 mm | ±0,5 mm | ±1,2 mm | ±3,0 mm |
Appliquer par défaut un cartouche CAO stipulant "Tolérances générales ±0,1 mm" sur un carénage de 1 500 mm oblige l'atelier à réaliser des gabarits d'usinage sur-mesure et des retouches manuelles pièce par pièce, multipliant par deux ou trois le prix de votre devis pour un gain fonctionnel nul.
Coter pour la fonction réelle, pas par habitude
La méthode professionnelle consiste à hiérarchiser vos cotes sur le plan 2D :
Les astuces de conception qui suppriment le besoin de précision
- Trous oblongs (lumières) : remplacer un trou rond de Ø 8,5 mm par un trou oblong de 8,5 × 12 mm sur l'une des deux pièces pour absorber ±2 mm de dispersion sans jeu après serrage.
- Systèmes tenons-mortaises découpés laser : créer des encoches d'auto-positionnement au laser pour bloquer l'assemblage avant soudure sans gabarit coûteux.
- Pliage avec face de référence unique : coter toutes les lignes de pli depuis une seule et même arête pour éviter le cumul des dispersions en série.
Questions fréquentes sur les tolérances
Quelle tolérance angulaire peut-on garantir en pliage CN ? +
En standard ISO 2768-mK, la tolérance d'angle est de ±0°30' (±0,5°). Grâce au contrôle laser d'angle actif de nos presses plieuses LVD, nous pouvons tenir ±0°15' (±0,25°) sur demande spécifique.
Quelles sont les tolérances de déformation après soudure ? +
La soudure inox crée des retraits thermiques importants. Sur un bâti mécano-soudé non repris, comptez une tolérance de planéité de 1 à 2 mm par mètre. Pour une planéité absolue (< 0,1 mm), nous prévoyons un usinage après soudure sur fraiseuse à portique.
Comment sont contrôlées les cotes chez PCM ? +
Notre atelier dispose d'un marbre de contrôle étalonné, de colonnes de mesure et d'un bras de mesure 3D portable permettant de générer des rapports de contrôle dimensionnel FAI (First Article Inspection) certifiés.