Découpe laser inox de précision sous azote (N₂)
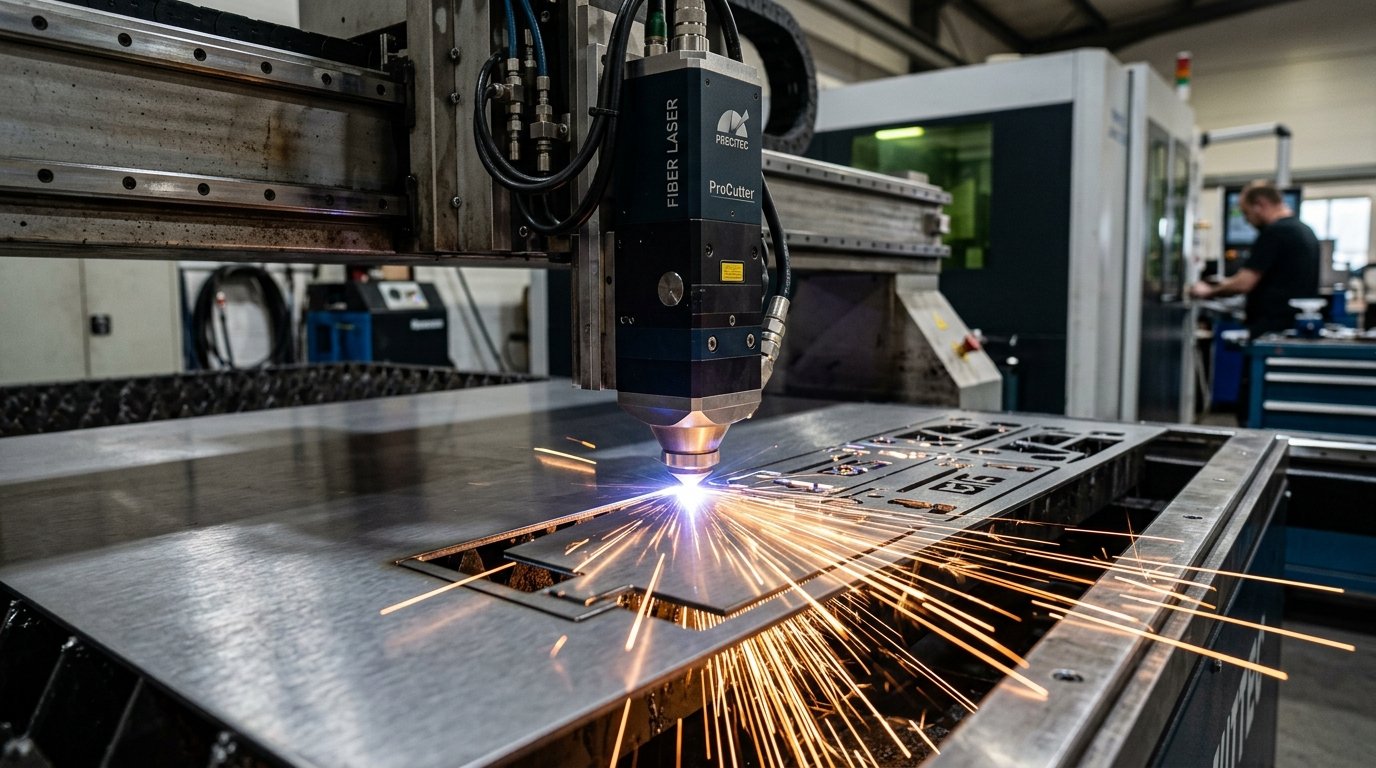
Découpe blanche sous azote haute pression jusqu'à 10 mm d'épaisseur. Un chant net, sans calamine, prêt pour le pliage et la soudure directe sans reprise d'ébavurage.
Pourquoi choisir un spécialiste exclusif de l'inox
Sur l'inox, l'erreur de conception ou de fabrication ne pardonne pas. Voici comment notre organisation atelier élimine les risques :
100% Découpe Blanche sous Azote
Contrairement à la découpe standard sous oxygène qui brûle le métal : l'azote pur préserve intégralement la couche protectrice de chrome, éliminant tout risque de rouille sur les tranches.
Prêt à souder immédiat
Arêtes de coupe nettes et désoxydées. Aucune opération fastidieuse de meulage ou d'ébavurage avant soudure TIG, garantissant un cordon sain et étanche.
Nesting & Imbrication optimisée
Algorithmes de placement matière réduisant les chutes d'inox jusqu'à 12% et mutualisant les formats de tôles pour abaisser votre coût unitaire.
Du dossier technique à la fabrication : nos 4 étapes
Une chaîne de fabrication sans ressaisie qui garantit le respect scrupuleux de vos tolérances dimensionnelles.
Imbrication Matière
Optimisation par algorithme pour minimiser les chutes et mutualiser les découpes sur tôles 304L/316L.
Découpe Haute Pression
Injection d'azote pur à 20 bars chassant le métal en fusion sans oxyder les arêtes de coupe.
Dégrappage Sécurisé
Maintien des pièces par micro-jonctions invisibles pour éliminer tout risque de rayure buse.
Votre projet nécessite cette expertise ?
Un croquis, un fichier STEP ou une simple description fonctionnelle suffit. Nos ingénieurs méthodes vous répondent sous 48h.
La règle de la preuve : ce qui fait la différence en atelier
L'inox exige des règles de dessin strictes pour éviter la corrosion prématurée et les surcoûts d'usinage :
Ce qui alourdit le coût ou crée des non-conformités :
- ✕ Formation d'une couche d'oxyde noir (calamine) : la tranche rouille en quelques semaines même sur une tôle en inox 316L.
- ✕ Incompatibilité soudure directe : obligation de meuler chaque arête manuellement pour éviter des inclusions poreuses au TIG.
- ✕ Bavures et adhérences en sous-face : risques de coupure au montage et surcoûts d'ébavurage.
Les solutions garanties par PCM Inox :
- ✓ Arêtes blanches métalliques sans calamine : conservation intégrale du film passif d'oxyde de chrome protecteur.
- ✓ Prêt à souder immédiat : cordons TIG purs, étanches et réguliers sans aucune passe de meulage préalable.
- ✓ Dépouille quasi-nulle (< 1°) : faces parfaitement perpendiculaires pour un assemblage millimétré.
Tableau des capacités atelier et compatibilités
Faites chiffrer vos découpes laser inox sous 48 h
Transmettez vos fichiers 2D (DXF / DWG) ou 3D (STEP). Nos logiciels d'imbrication calculent immédiatement le temps de découpe et le coût matière optimisé.
Questions fréquentes sur ce savoir-faire
Pourquoi travailler avec un façonnier 100% spécialisé inox ? + –
Un atelier qui travaille l'inox tous les jours maîtrise les phénomènes d'écrouissage, d'anisotropie et de décontamination. Les tôliers généralistes partagent souvent leurs outillages et leurs bacs avec de l'acier ordinaire, ce qui entraîne une contamination ferreuse et des points de rouille sur vos pièces en quelques semaines.
Quel est le délai moyen pour obtenir une étude chiffrée ? + –
Sous 48 heures ouvrées pour tout dossier accompagné d'un fichier 3D (STEP / IGES) ou d'un plan 2D coté (DXF / PDF). Pour les cahiers des charges complexes ou rétro-conceptions, notre bureau d'études vous contacte sous 24h pour clarifier les tolérances.
Pour approfondir vos connaissances en ingénierie inox
Nos applications sectorielles
Découvrez comment notre savoir-faire en découpe laser inox s'applique dans chaque secteur industriel que nous servons.
Machine Spéciale & Intégrateurs
Découpe de pièces complexes à partir de fichiers STEP/DXF pour bâtis, platines et carters.
Industrie & Logistique
Découpe de tôles inox et acier pour chariots, bacs et structures industrielles.
Pharmacie & Salle blanche
Découpe laser sous azote : zéro calamine, chant propre adapté aux environnements GMP.
Où nous intervenons
Notre atelier est à Ouarville, en Eure-et-Loir, entre Chartres et Étampes.