Bâti mécano-soudé rigide inox 304L avec platines usinées pour cellule robotisée
Tolérances d'usinage ± 0,1 mm · Masse 680 kg. Étude complète de la conception CAO à la livraison sur site client avec dossier de conformité certificat matière EN 10204 type 3.1 (sur demande).
Le défi client & les contraintes métier
Un constructeur de machines spéciales avait besoin d'un châssis structurel en inox pour une cellule robotisée de dévracage opérant en ambiance humide. Le robot 6 axes imposant des accélérations de 2 G, le bâti devait présenter une rigidité torsionnelle extrême tout en garantissant des surfaces d'appui de rails de guidage parfaitement planes et parallèles.
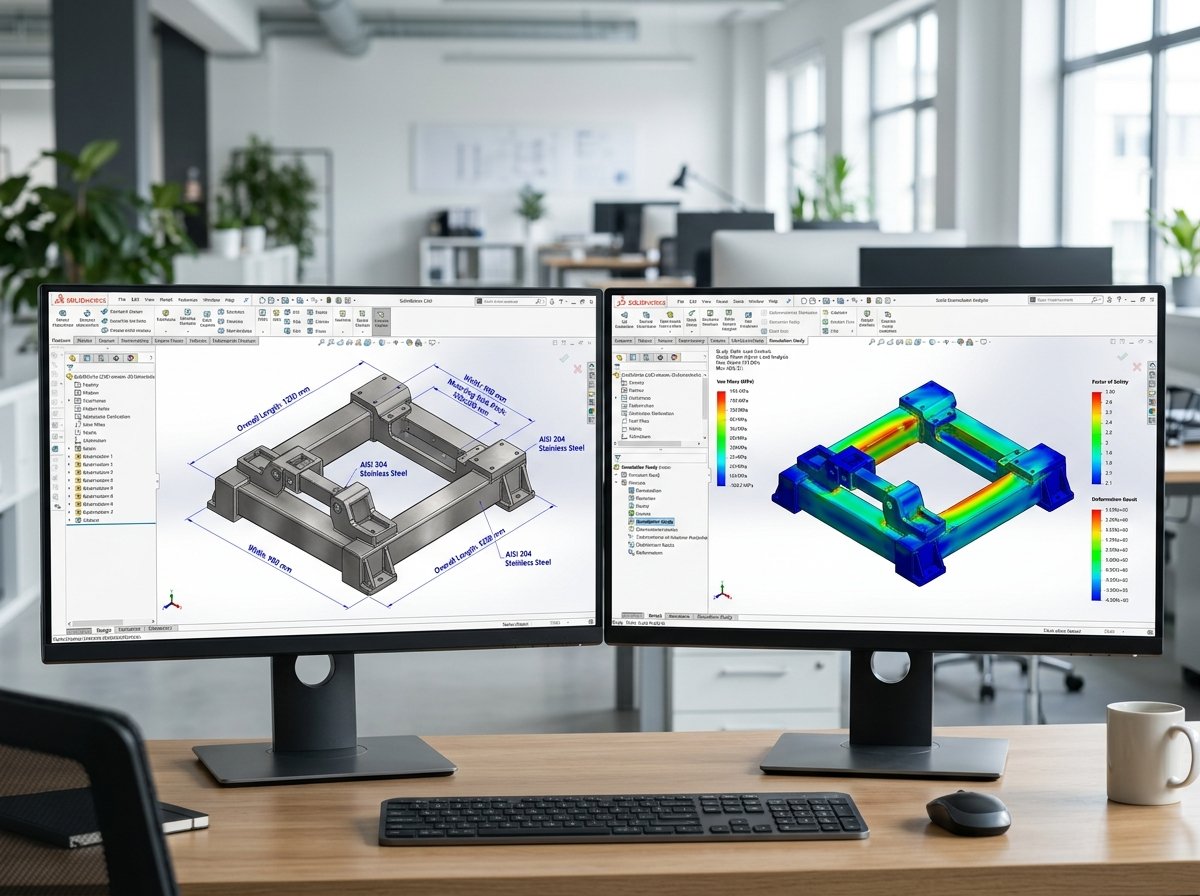 ÉTAPE 01/05 · SIMULATION CAO & DYNAMIQUE 2G
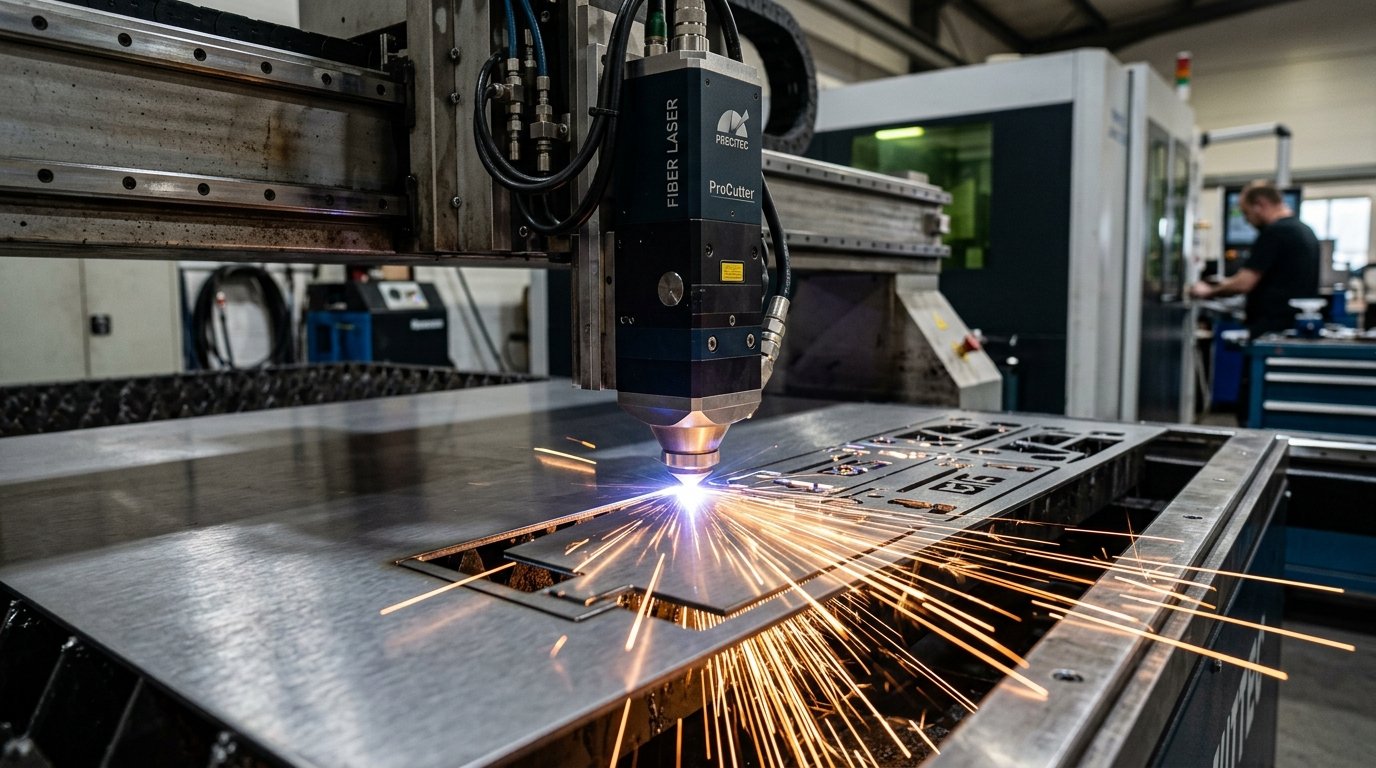 ÉTAPE 02/05 · DÉCOUPE LASER TÔLES ÉPAISSES 15 mm
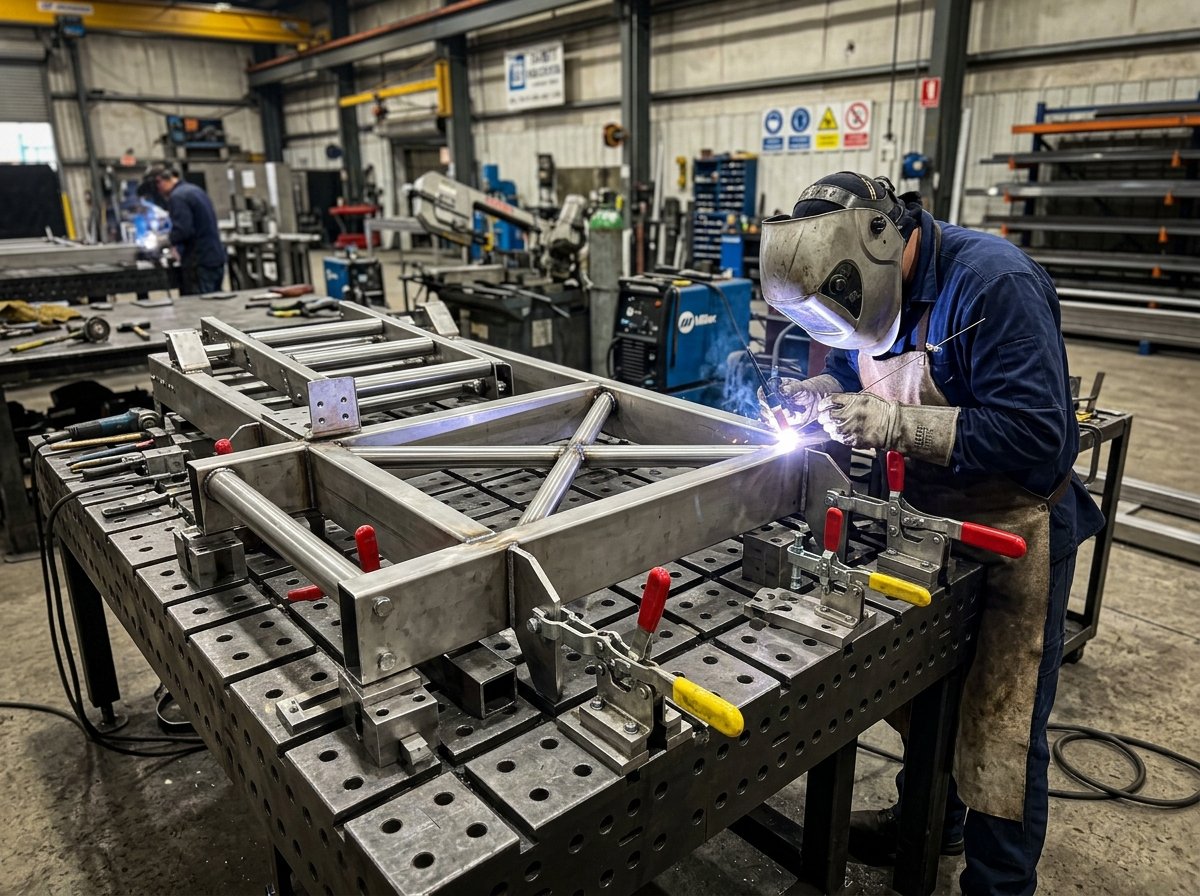 ÉTAPE 03/05 · MÉCANO-SOUDURE TIG PULSÉ SUR MARBRE
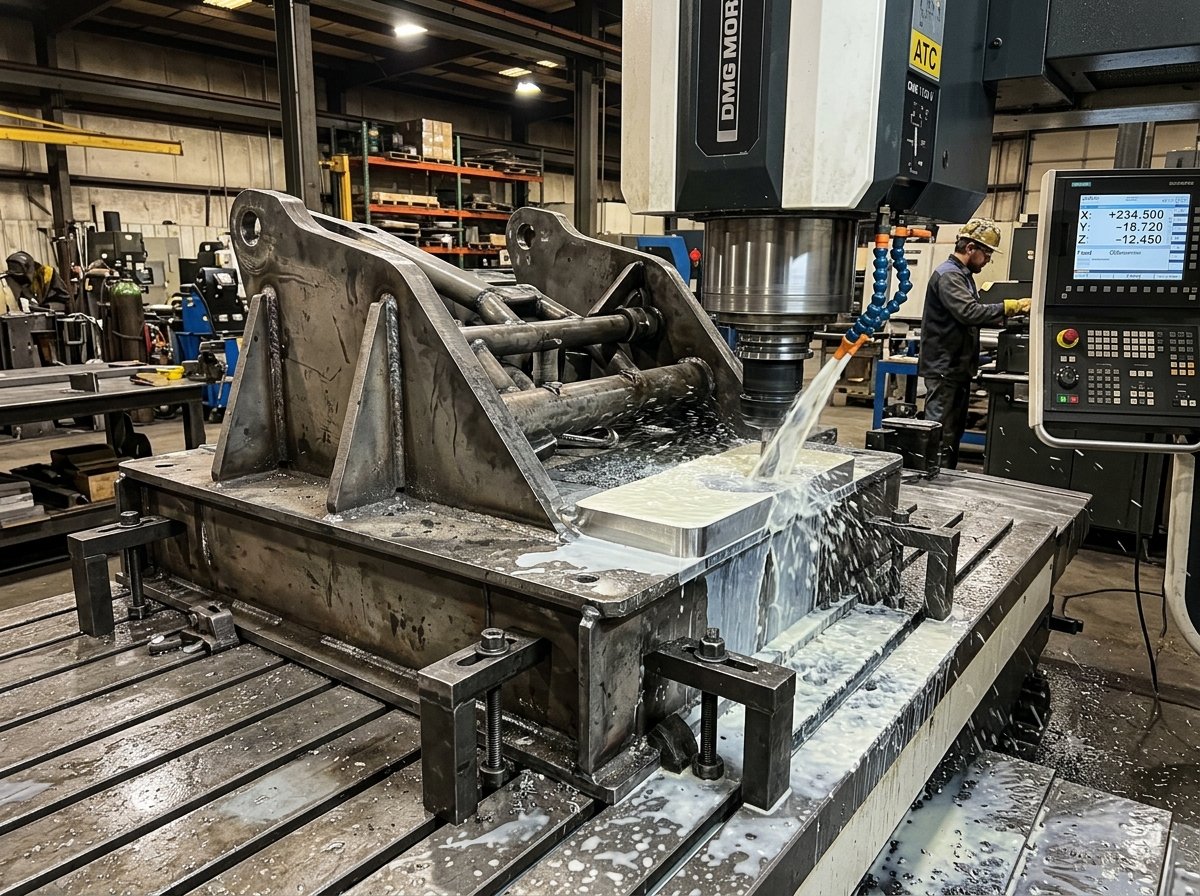 ÉTAPE 04/05 · REPRISE EN USINAGE DES PLATINES
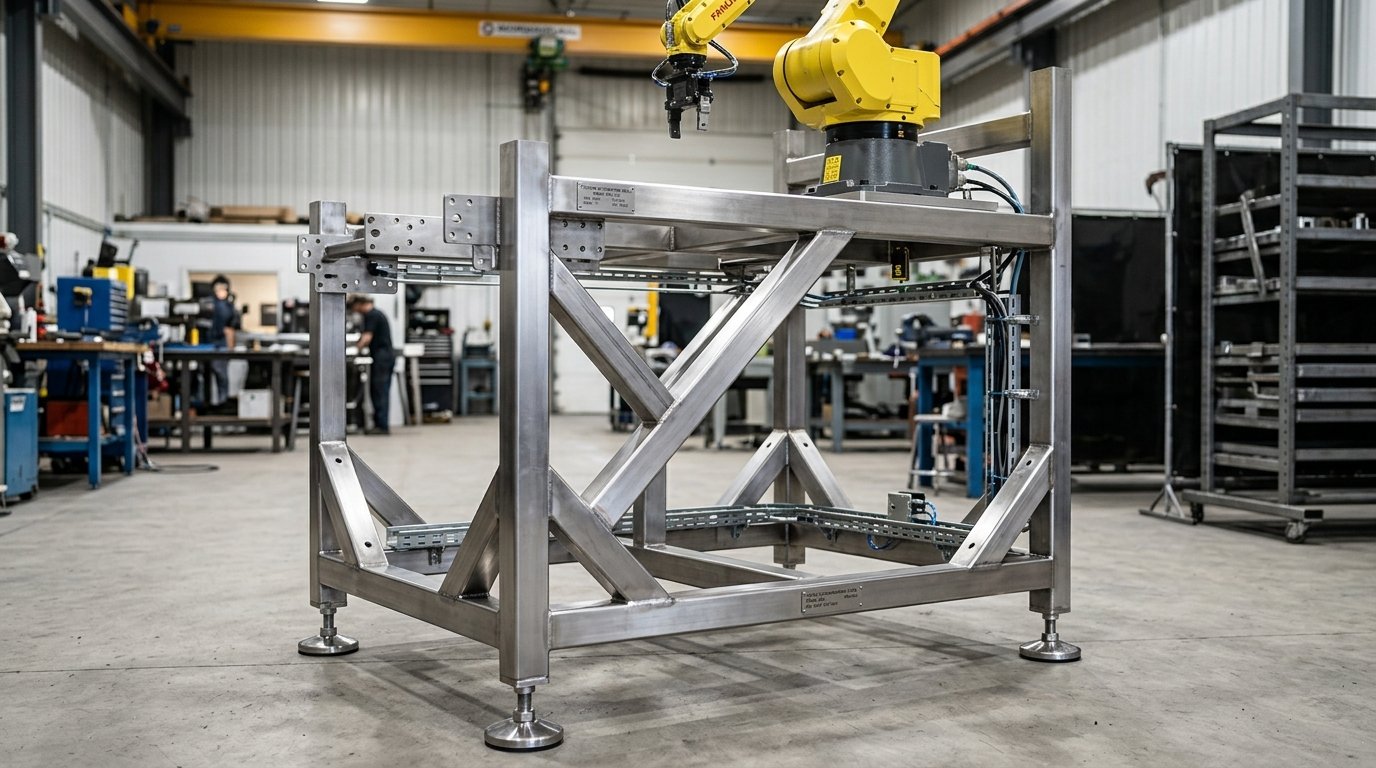 ÉTAPE 05/05 · BÂTI FINI BROSSÉ & PLAQUE CE
Étapes de réalisation & finitions de fabrication
De l'étude de faisabilité en CAO 3D jusqu'au contrôle dimensionnel final au marbre de métrologie, découvrez les étapes de transformation dans notre atelier d'Ouarville.
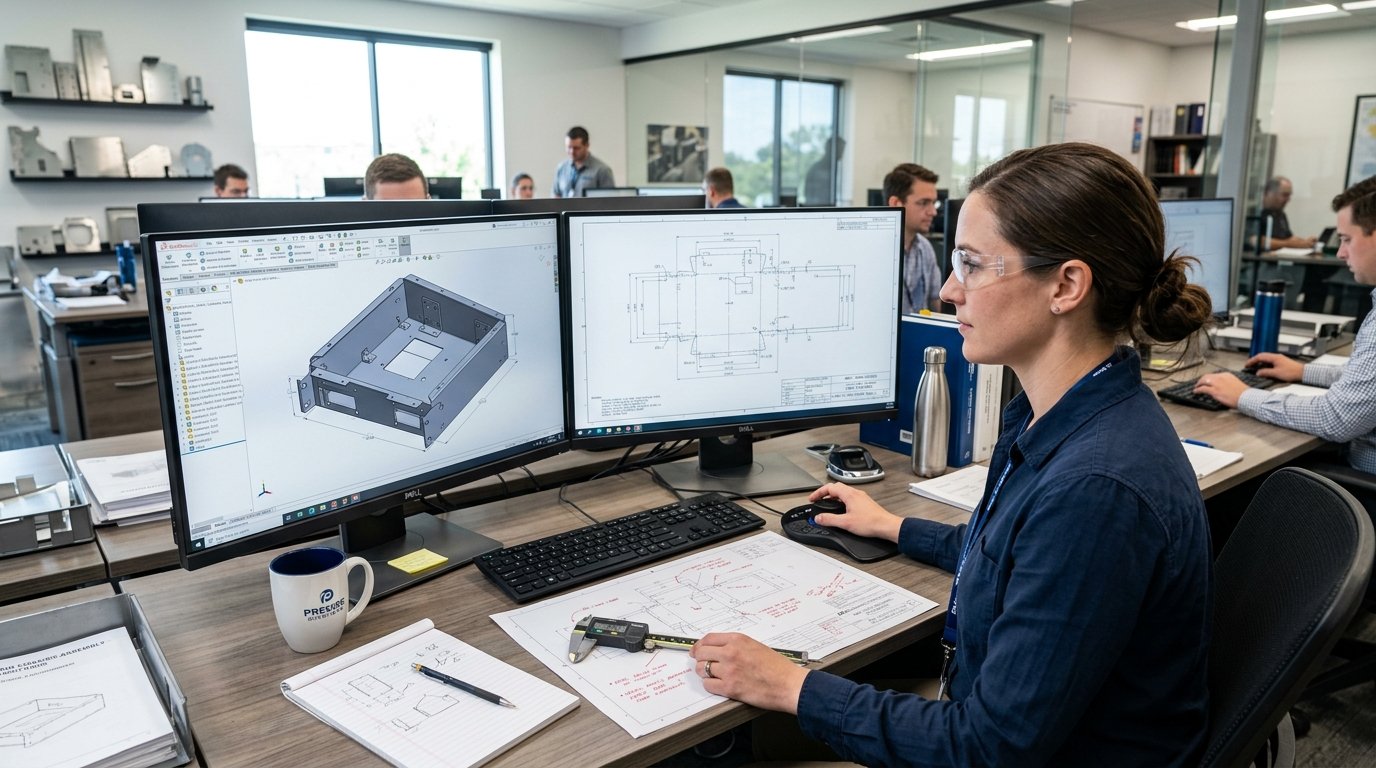
Simulation dynamique rigidité 2G
Validation des fréquences propres pour éliminer toute vibration sous cycle robotisé.
Découpe laser 12 à 15 mm Inox 304L
Découpe azote haute pression pour platines d'ancrage et renforts mécano-soudés.
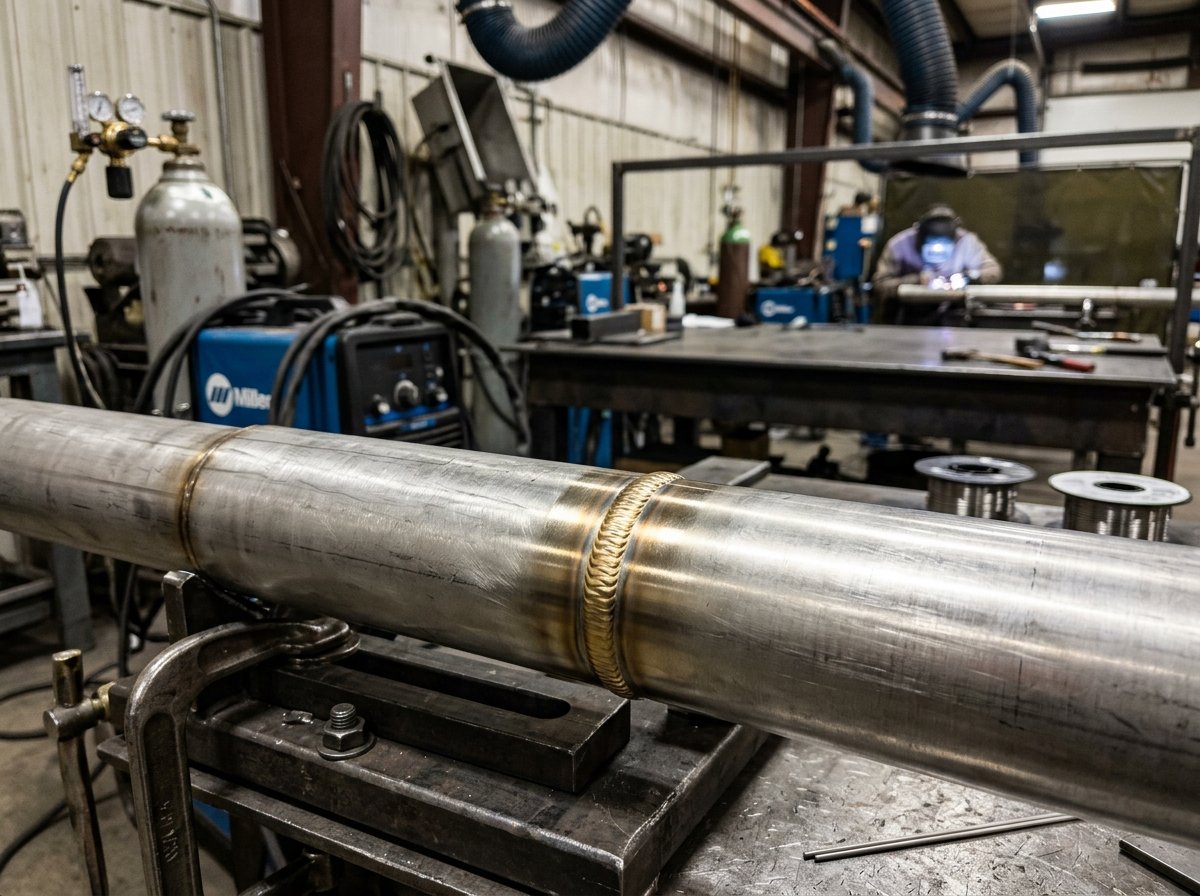
Assemblage structure lourde 680 kg
Ordre de soudage séquencé et symétrique pour minimiser les déformations résiduelles.
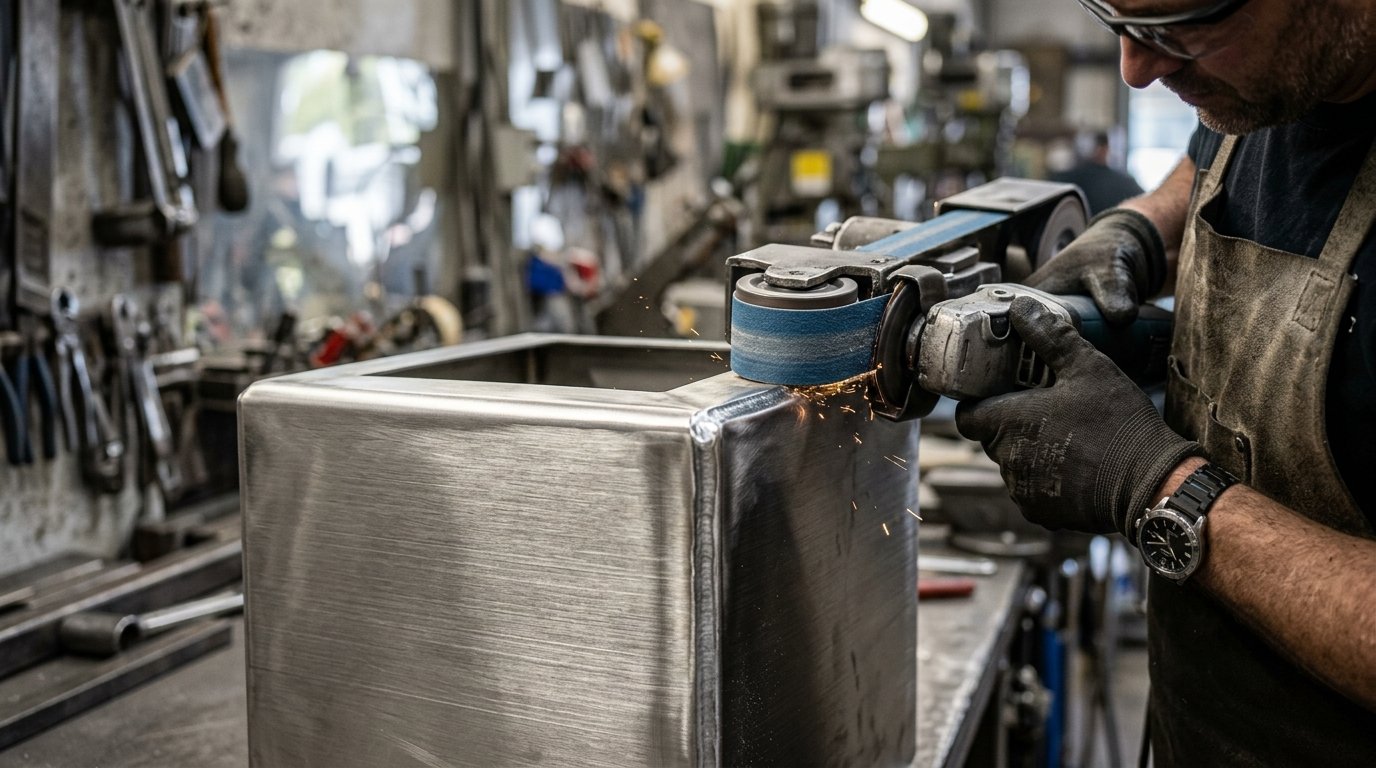
Fraisage platines (≤ 0,15 mm/m)
Surfaçage des plans de pose des rails linéaires et pieds de robot après mécano-soudure.
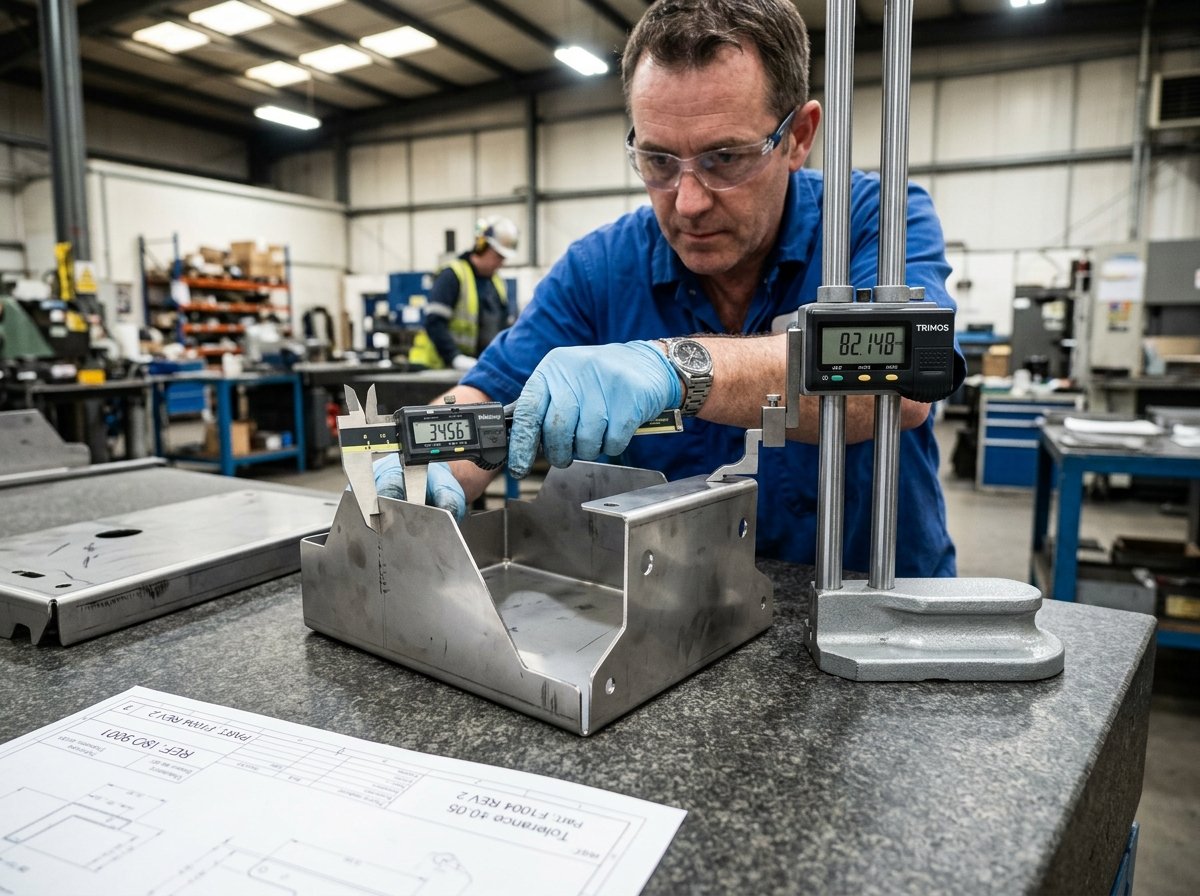
Rapport géométrique au marbre
Contrôle tridimensionnel des entraxes de fixation et orthogonalité des montants.
Finition brossée satinée & Certificat matière 3.1 (sur demande)
Aspect mat satiné homogène et gravure laser de la plaque constructeur CE.
La réponse technique PCM Inox
Co-conception avec le bureau d'études client sur SolidWorks : renforcement par goussets triangulés et structure en tubes forte section 100×100×5 mm. Séquençage de soudage TIG pulsé avec gabarits rigides pour maîtriser les déformations thermiques de retrait. Stabilisation mécanique puis reprise d'usinage en centre d'usinage sur les platines d'ancrage des rails et du robot.
Spécifications factuelles
| Matière première | Inox 304L (1.4307) : tôles 10 et 15 mm, profilés tubulaires 100×100×5 mm |
| Masse de l'ensemble | 680 kg de structure mécano-soudée |
| Procédés industriels | Découpe laser forte épaisseur, Mécano-soudure TIG pulsé, Usinage de précision des platines |
| Tolérances géométriques | Planéité des faces de référence ≤ 0,15 mm / m, parallélisme des rails ± 0,08 mm |
| Traitements | Décapage chimique intégral par immersion et passivation chimique certifiée |
| Équipements intégrés | Pieds de nivellement forte charge inox, bossages taraudés, passages de câbles ébavurés |
Précisions sur cette réalisation
Comment évitez-vous les déformations lors du soudage d'ensembles lourds ?
Nous concevons des outillages de bridage dédiés et appliquons une séquence de soudage alternée et symétrique validée par nos techniciens soudeurs qualifiés.
Fournissez-vous un relevé de contrôle dimensionnel après usinage ?
Oui, chaque bâti usiné fait l'objet d'un contrôle dimensionnel et géométrique complet consigné dans le dossier technique de livraison.
Vous souhaitez fabriquer une pièce équivalente sous vos cotes ?
Transmettez votre fichier 3D (STEP/DXF) ou croquis coté. Notre bureau d'études analyse vos contraintes et vous répond avec une offre ferme sous 48 h ouvrées.