Trémie conique inox 316L poli miroir pour poudres pharmaceutiques
Atmosphère stérile ISO 7 · Polissage Ra < 0,4 µm. Étude complète de la conception CAO à la livraison sur site client avec dossier de conformité certificat matière EN 10204 type 3.1 (sur demande).
Le défi client & les contraintes métier
Un laboratoire de biotechnologie nécessitait une trémie de transfert gravitaire pour alimenter une remplisseuse de gélules en salle blanche ISO 7. La poudre manipulée étant très hygroscopique et à forte valeur ajoutée, l'écoulement devait être 100 % laminaire sans aucun voûtage, avec un niveau de rugosité extrême empêchant l'accroche bactérienne.
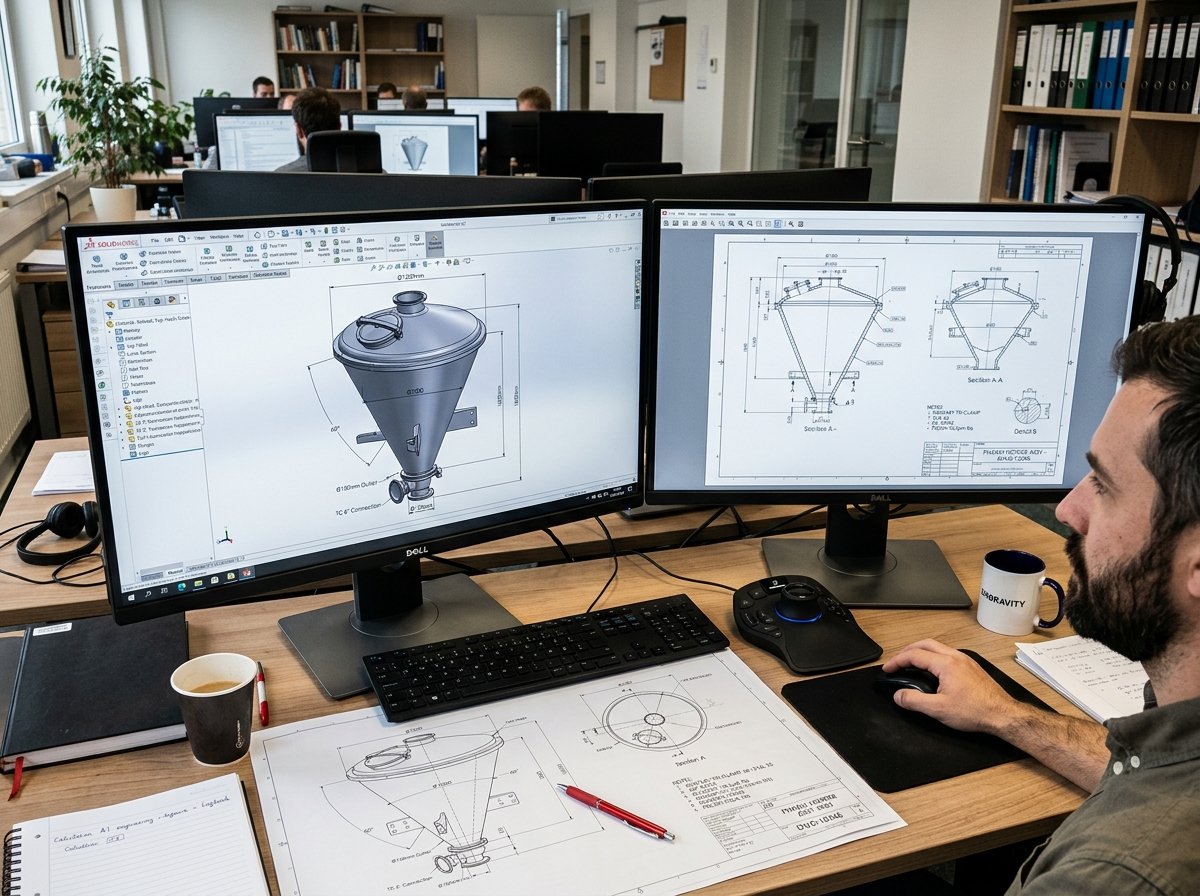 ÉTAPE 01/05 · CAO 3D DU CÔNE PHARMA
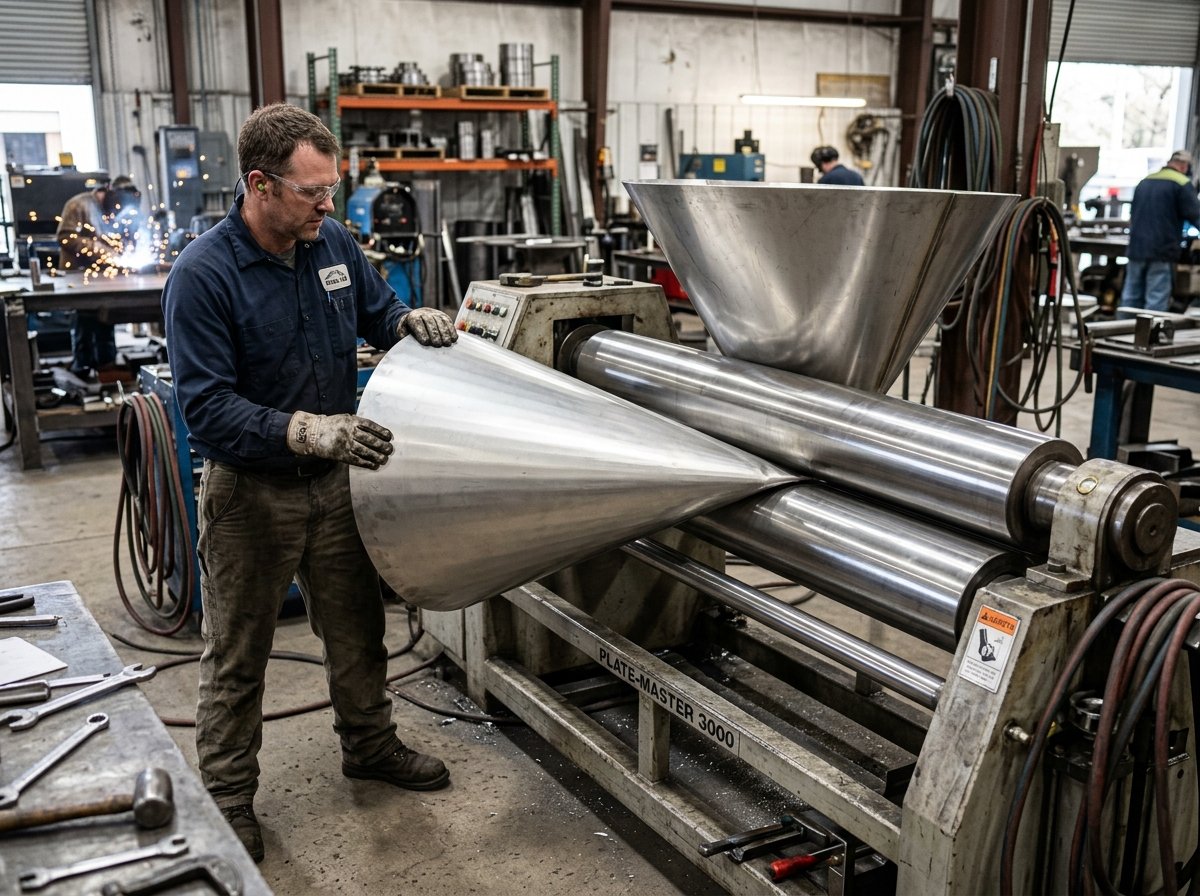 ÉTAPE 02/05 · ROULAGE CONIQUE SUR ROULEUSE CN
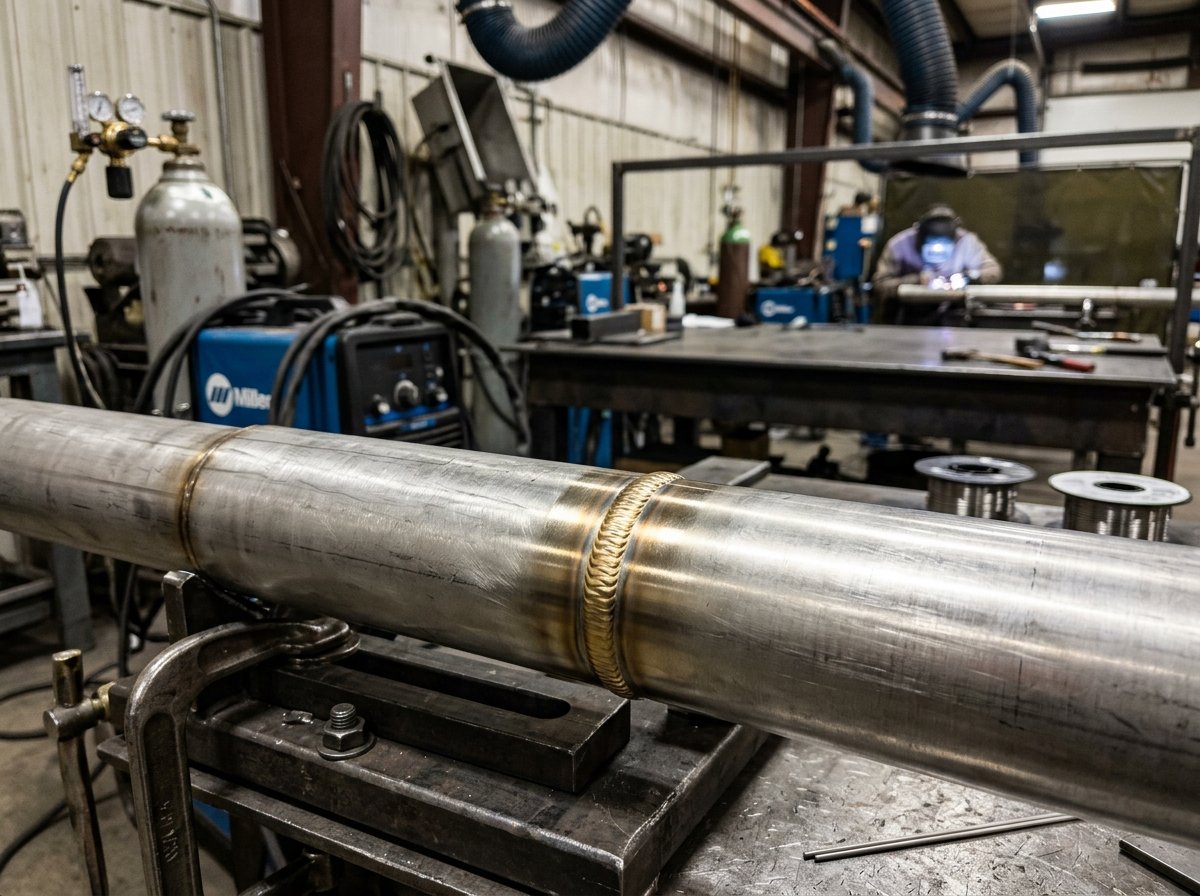 ÉTAPE 03/05 · SOUDURE TIG DE HAUTE PRÉCISION
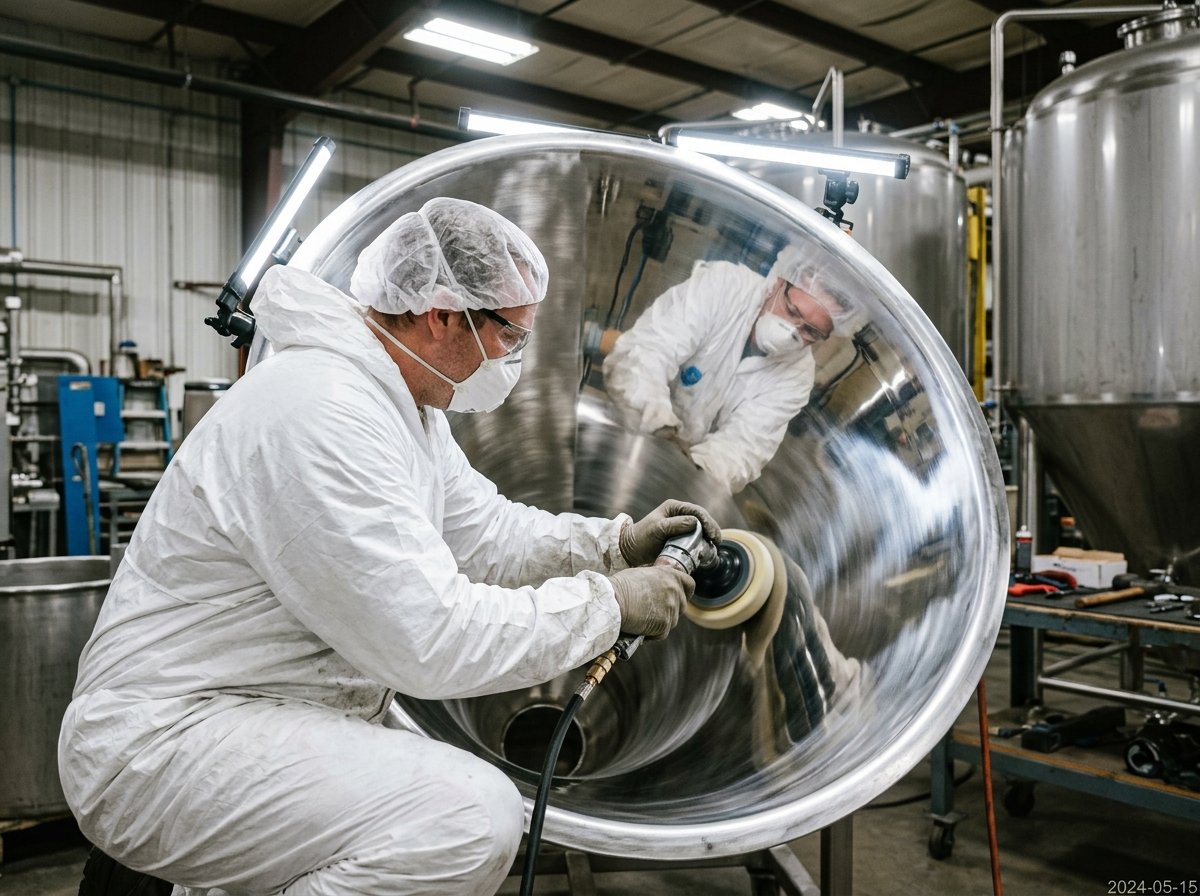 ÉTAPE 04/05 · POLISSAGE INTÉRIEUR MIROIR RA < 0,4 µm
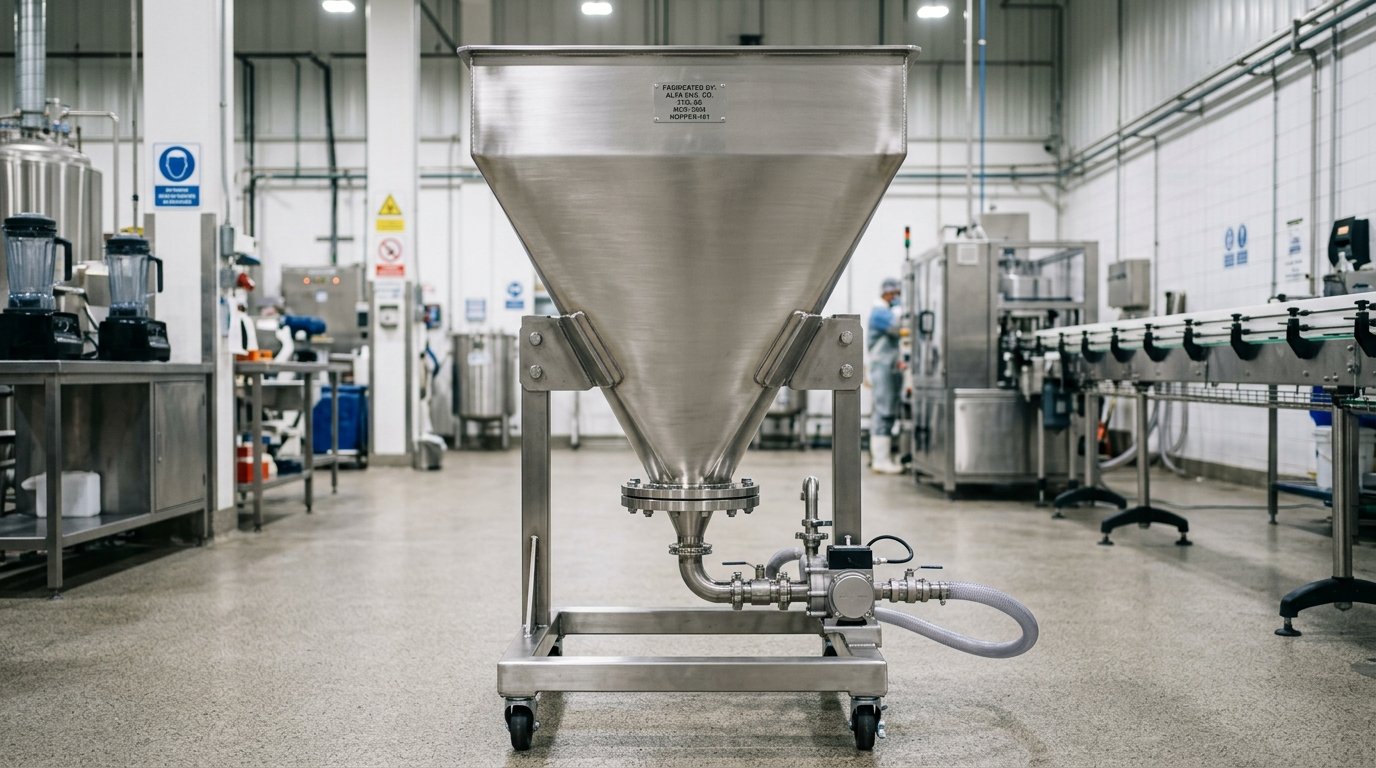 ÉTAPE 05/05 · TRÉMIE FINIE AVEC BRIDES CLAMP
Étapes de réalisation & finitions de fabrication
De l'étude de faisabilité en CAO 3D jusqu'au contrôle dimensionnel final au marbre de métrologie, découvrez les étapes de transformation dans notre atelier d'Ouarville.
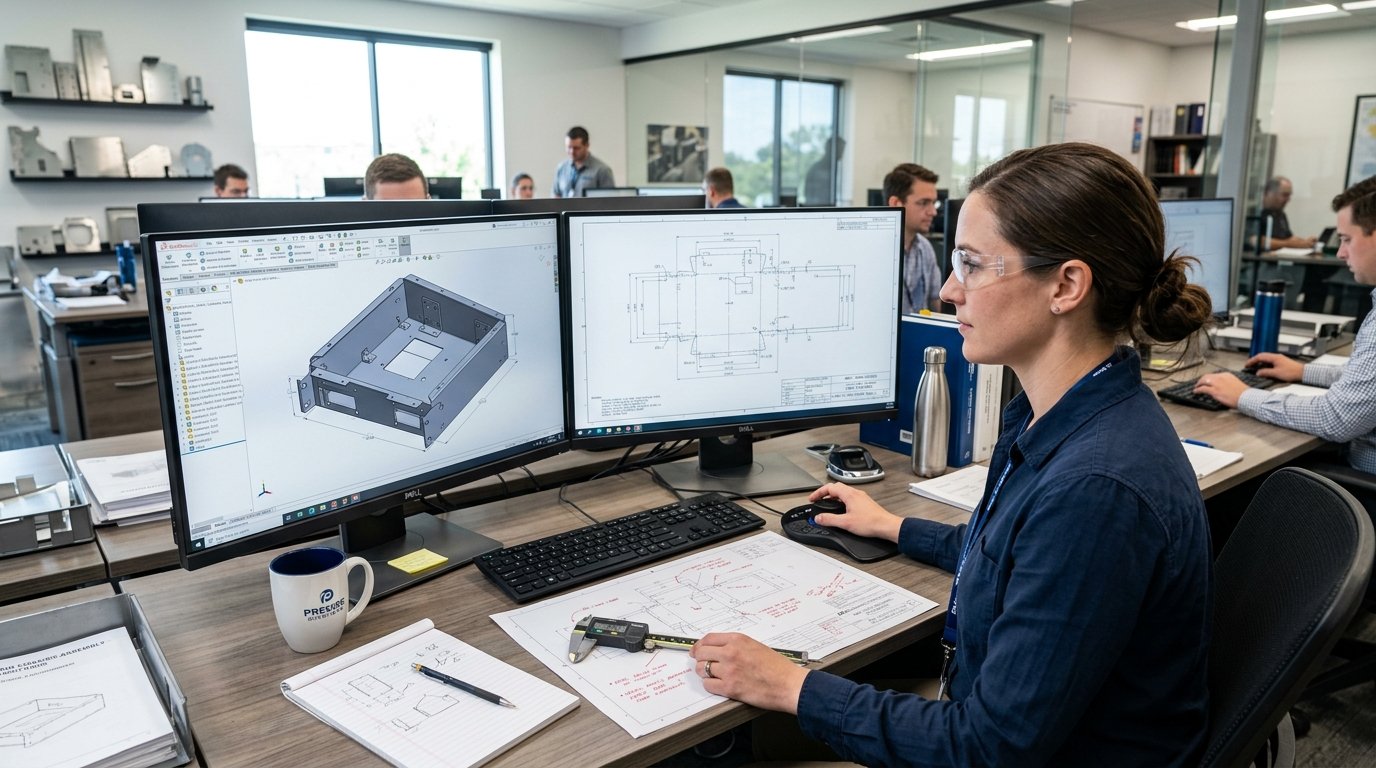
Calcul de cône & angle de glissement
Optimisation de l'angle à 60° pour supprimer tout effet de voûtage des poudres fines.
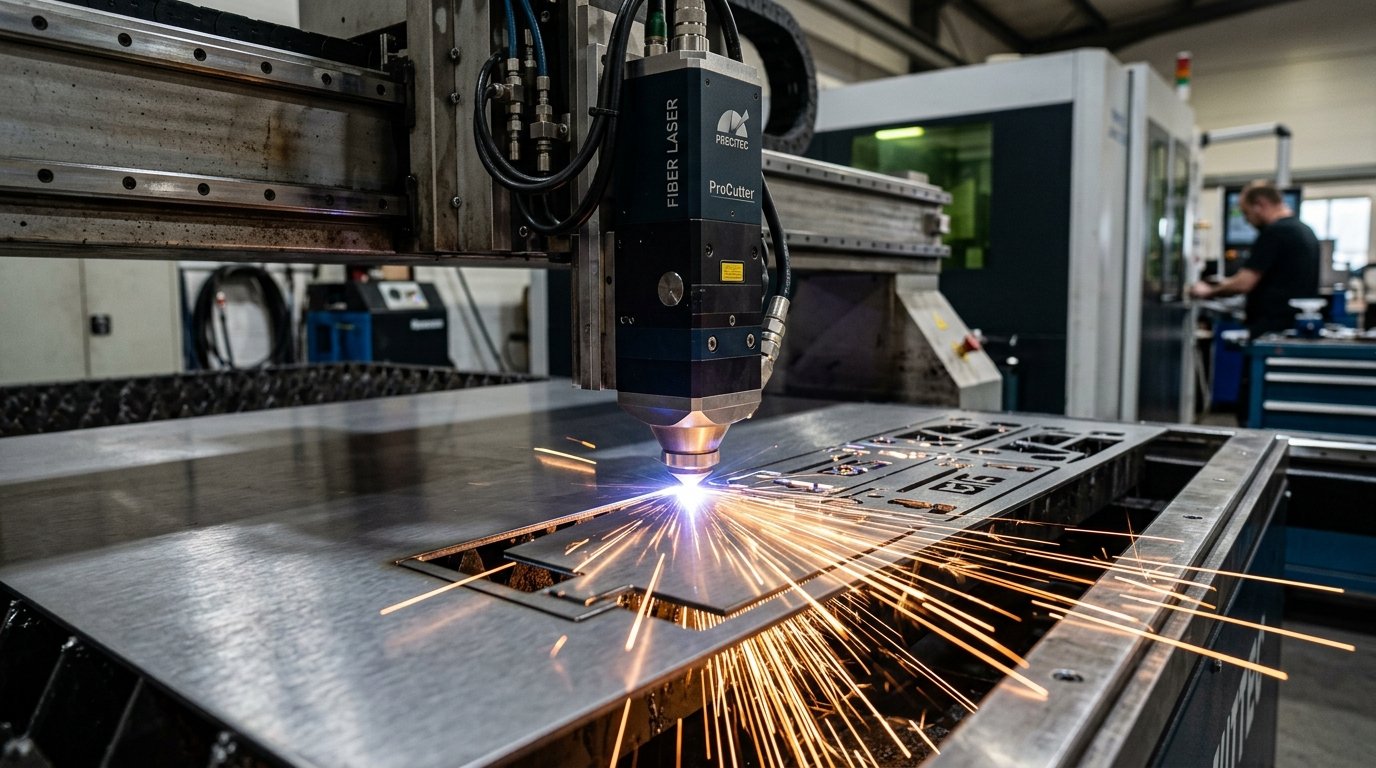
Découpe laser tôle 20/10e Inox 316L
Origine européenne avec traçabilité unitaire et certificat certificat matière EN 10204 type 3.1 sur demande.
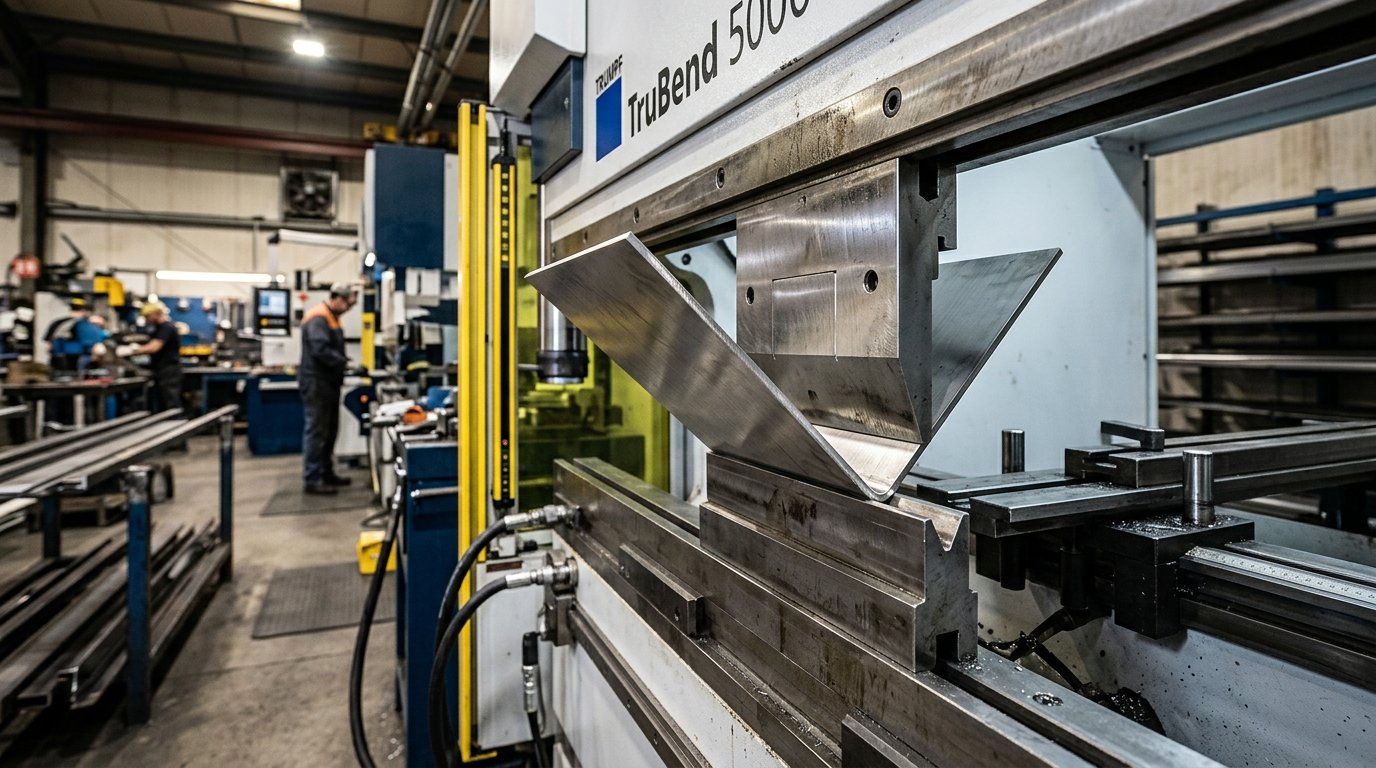
Roulage de précision & virole
Mise en forme conique sans rupture de génératrice ni rayure d'outillage.
Soudure TIG orbitale & arasage
Cordons entièrement arasés dans la masse pour une surface intérieure parfaitement lisse.
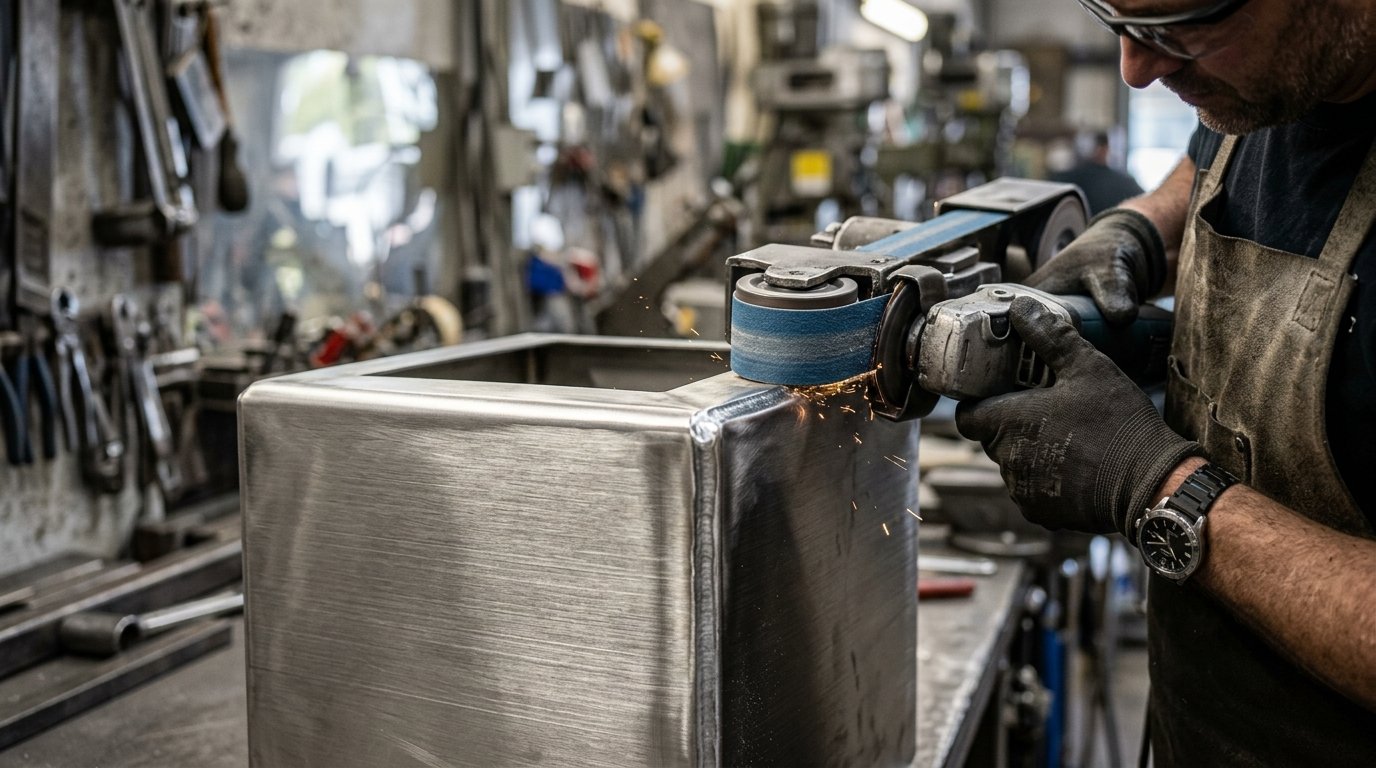
Polissage mécanique Ra < 0,4 µm
Finition miroir soignée et certificat de conformité matière certificat matière EN 10204 type 3.1 sur demande.
Trémie contrôlée & emballée ISO 7
Passivation nitrique et double ensachage hermétique pour transfert direct en SAS.
La réponse technique PCM Inox
Conception d'une virole conique asymétrique avec angle de cône calculé à 68°. Roulage de précision en tôle inox 316L 2 mm d'origine européenne. Soudure longitudinale TIG automatique affleurante sans métal d'apport excédentaire. Polissage manuel soigné de l'intérieur jusqu'à obtenir un état de surface poli miroir Ra < 0,4 µm sur demande. Bride inférieure standardisée Tri-Clamp soudée et usinée pour raccordement rapide étanche.
Spécifications factuelles
| Nuance matière | Inox 316L bas carbone (1.4404) certifié EN 10204 3.1 |
| Épaisseurs utilisées | Tôle 2 mm (cône) et bride usinée 12 mm |
| Procédés activés | Découpe laser sous azote, Roulage conique, Soudure TIG sous flux argon, Polissage miroir |
| Finition intérieure / extérieure | Intérieur : Poli miroir mécanique Ra 0,35 µm / Extérieur : Brossé satiné grain 220 |
| Raccordements | Virole supérieure bordée Ø 800 mm / Sortie inférieure Tri-Clamp DN100 avec joint EPDM USP Class VI |
| Contrôles effectués | Contrôle visuel soigné avec certificat matière EN 10204 type 3.1 sur demande, contrôle ressuage soudures |
Précisions sur cette réalisation
Fournissez-vous les certificat matière EN 10204 type 3.1 sur demande ?
Oui, les certificat matière EN 10204 type 3.1 d'origine aciériste avec analyse chimique et traçabilité de coulée sont fournis sur demande expresse à la commande.
La trémie est-elle compatible avec les solvants de nettoyage agressifs ?
L'inox 316L avec passivation acide résiste parfaitement à l'alcool isopropylique, à l'eau oxygénée vaporisée (VHP) et aux cycles d'autoclavage.
Vous souhaitez fabriquer une pièce équivalente sous vos cotes ?
Transmettez votre fichier 3D (STEP/DXF) ou croquis coté. Notre bureau d'études analyse vos contraintes et vous répond avec une offre ferme sous 48 h ouvrées.